À l’origine de ce projet
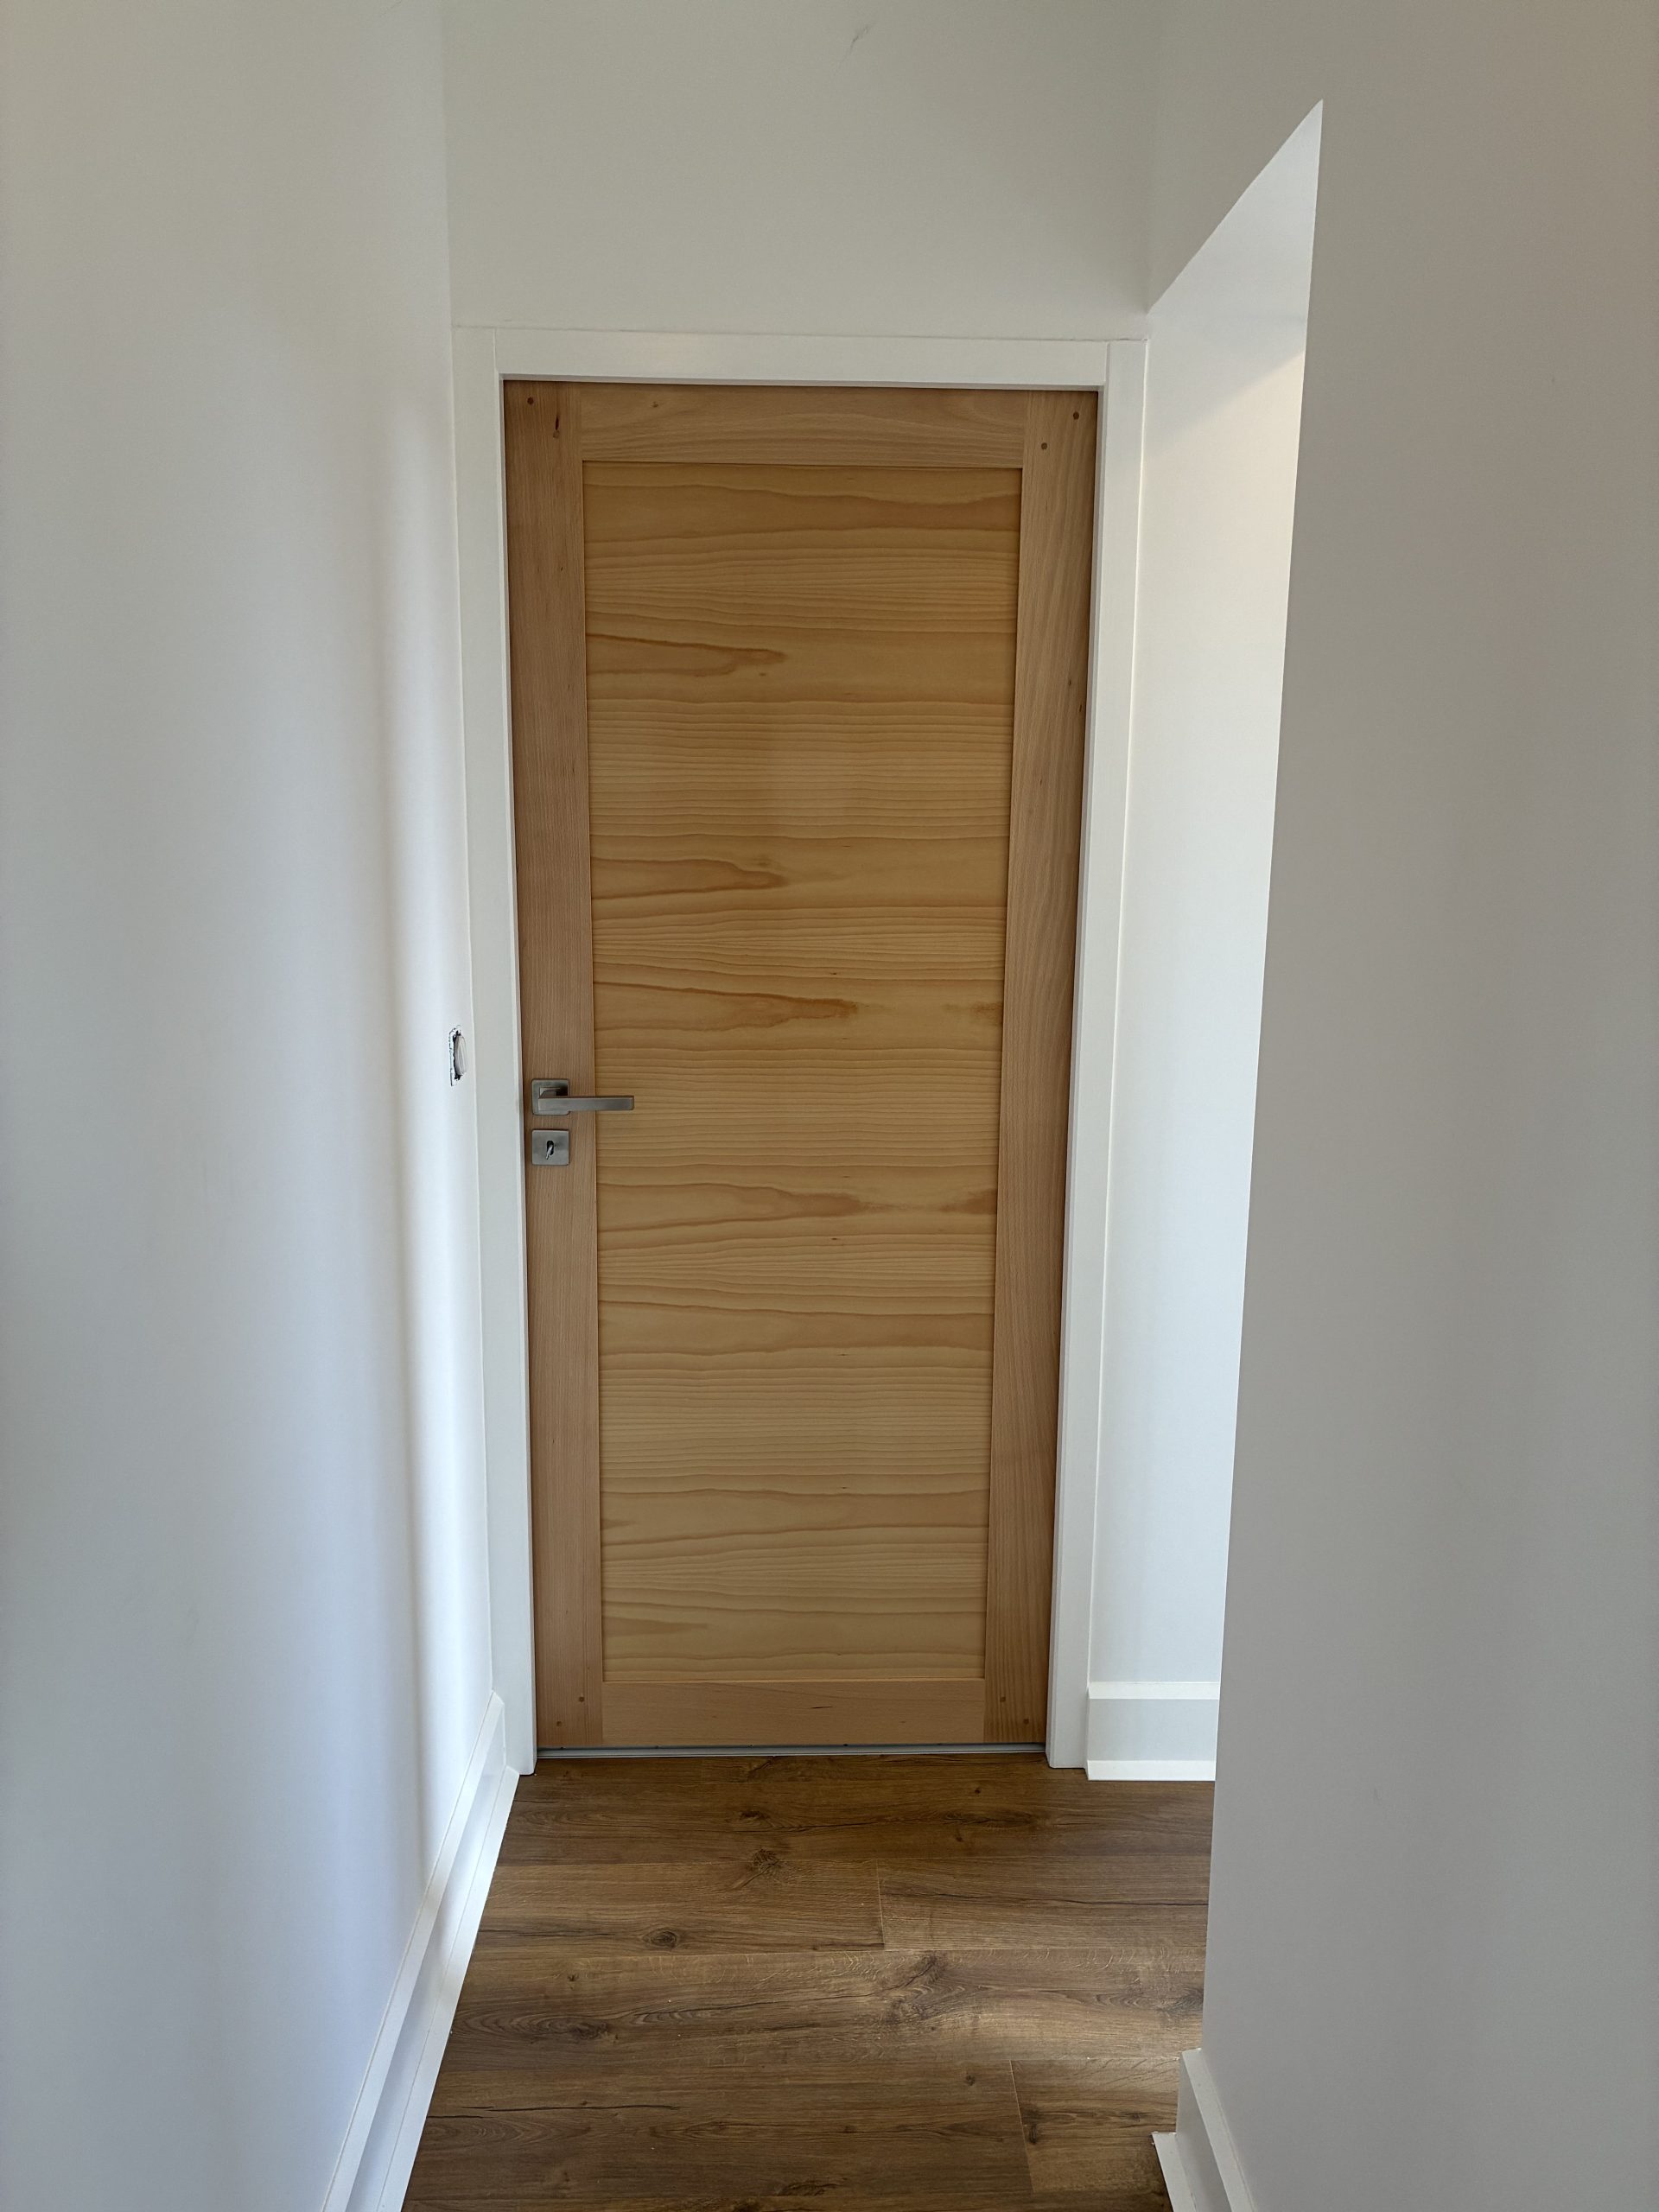
Ce chantier de portes intérieures bois à Carmaux est parti d’une demande simple. Mes clients de Carmaux vivaient depuis des années avec des portes isoplanes d’origine. Ces portes creuses à âme alvéolaire, posées en série dans presque toutes les maisons construites à partir des années soixante, avaient fait leur temps : sonorité creuse, chants fatigués, aspect banal dans une maison par ailleurs soignée. Ils voulaient les remplacer par de vraies portes intérieures en bois, fabriquées sur mesure.
Une contrainte est apparue dès la première visite, et elle a orienté tout le chantier : ne pas endommager les cloisons.
Remplacer une porte, dans l’idée qu’on s’en fait, c’est déposer l’ensemble — porte et huisserie — et poser un bloc-porte neuf. Sauf que déposer une huisserie, c’est ouvrir la cloison sur tout son pourtour, casser les enduits, arracher la peinture sur plusieurs centimètres et souvent décoller les plinthes. Sur cinq portes réparties dans toute la maison, cela revenait à repeindre chaque pièce : les chambres, le salon, le couloir, la salle de bains. Un chantier de menuiserie se transformait en chantier de peinture.
Nous avons donc convenu de conserver les huisseries existantes. Elles étaient saines, d’aplomb, correctement scellées : rien ne justifiait de les déposer. Cela impliquait en revanche de fabriquer chaque porte à la cote exacte de sa baie, puisque aucune de ces huisseries d’origine n’est rigoureusement identique à sa voisine, et de reprendre proprement les traces des anciennes paumelles.
C’est ce parti pris qui a guidé toute la fabrication, de l’atelier jusqu’à la pose. Voici comment ces cinq portes ont été faites.
Le relevé sur place
Tout commence par une visite, mètre en main.
Je relève chaque baie individuellement : largeur, hauteur, aplomb du bâti, équerrage, épaisseur, hauteur du revêtement de sol en place, sens d’ouverture, hauteur de la gâche existante. Cinq portes, cinq relevés distincts — et non un relevé multiplié par cinq.
C’est la différence de fond avec une porte standard. Une porte de commerce arrive à une dimension normalisée, et c’est au bâti de s’y conformer ; quand il ne s’y conforme pas, on recoupe, on cale, on triche. Ici, c’est l’inverse : c’est la porte qui s’adapte au bâti, tel qu’il est, avec ses quelques millimètres de dérive accumulés depuis la construction.
J’en profite pour vérifier l’état des huisseries, la tenue de leur peinture et l’implantation des anciennes paumelles. Ce relevé est le document de référence de tout le chantier : chaque cote de fabrication en découlera.
Le hêtre : un bois clair, dense et au fil discret
Pour les montants et les traverses, j’ai retenu le hêtre. C’est un bois feuillu dense et dur, dont la fibre est fine et régulière. Il se travaille bien à l’atelier : il se rabote proprement, se ponce sans arrachement et accepte remarquablement le vernis, ce qui est déterminant pour une porte que l’on touchera plusieurs fois par jour pendant des décennies.
Ce qui distingue le hêtre du chêne, c’est la discrétion de son fil. Là où le chêne affiche des veines marquées et une teinte chaude qui tirent vers le traditionnel, le hêtre offre une surface claire, presque unie. Le résultat est contemporain : les portes s’effacent, elles n’imposent pas un style à la pièce. C’est exactement ce que recherchaient mes clients.
Le hêtre a une autre particularité qu’il faut connaître : c’est un bois nerveux, qui réagit vite aux variations d’humidité, et dont la durabilité naturelle est faible. C’est une essence d’intérieur, à réserver aux pièces chauffées et sèches. Pour des portes de communication, c’est le terrain idéal — je ne l’emploierais pas pour une porte donnant sur l’extérieur, où je pars sur d’autres essences, comme pour la fabrication de portes d’entrée en bois.
Un panneau plein de 19 mm replaqué hêtre blanc
Les montants et les traverses encadrent un panneau plein de 19 mm d’épaisseur, en panneau de particules replaqué hêtre blanc. Ce n’est pas un compromis, c’est une décision technique. Un panneau massif de cette largeur travaillerait, jouerait dans sa rainure et finirait par laisser apparaître un trait clair sur ses bords en saison sèche. Le panneau de particules, lui, est parfaitement stable.
Le placage assure la continuité visuelle avec le bâti, et l’épaisseur de 19 mm donne à l’ensemble une masse et une sonorité franches — une porte qui claque avec un bruit plein, pas ce son creux caractéristique des isoplanes qu’elle remplace.
Le terme « hêtre blanc » désigne un hêtre non étuvé. Le hêtre étuvé, passé à la vapeur, prend une teinte rosée qui marque l’ouvrage. Le hêtre blanc conserve sa couleur naturelle, crème à peine ambrée, et c’est ce qui donne ce rendu clair et contemporain.
Le séchage sous hangar ventilé
Aucun de ces bois n’est passé directement du fournisseur à la machine. Le hêtre a été stocké sous mon hangar ventilé, à l’abri de la pluie et du soleil direct, empilé sur baguettes pour que l’air circule entre chaque planche.
Ce temps de repos n’est pas une formalité. Le bois doit s’équilibrer avec l’ambiance dans laquelle il va vivre : dans une maison chauffée, cela correspond à un taux d’humidité de l’ordre de 8 à 10 %. Un hêtre mis en œuvre trop humide se déformera après la pose, et une porte qui se voile ne ferme plus.
Le hêtre exige d’ailleurs plus de vigilance que d’autres essences : mal empilé ou mal ventilé, il s’échauffe et se tache, et ces marbrures grisâtres ne partent jamais au ponçage. C’est une des raisons pour lesquelles je préfère stocker et surveiller mon bois moi-même plutôt que de le commander au dernier moment.
Le débit, le dégauchissage et le rabotage
Une porte commence toujours par le débit, et c’est là que se joue une bonne partie du résultat. Je sors les planches du hangar et je les examine une à une : nœuds, traces d’échauffement, déviations du fil, tensions internes. Les plus belles faces et le fil le plus droit vont sur les montants, pièces les plus visibles et les plus sollicitées ; les traverses acceptent des débits plus courts.
Je débite systématiquement avec de la surcote, en longueur comme en largeur. Le bois va encore bouger entre le débit et le corroyage, et il faut de la matière à reprendre.
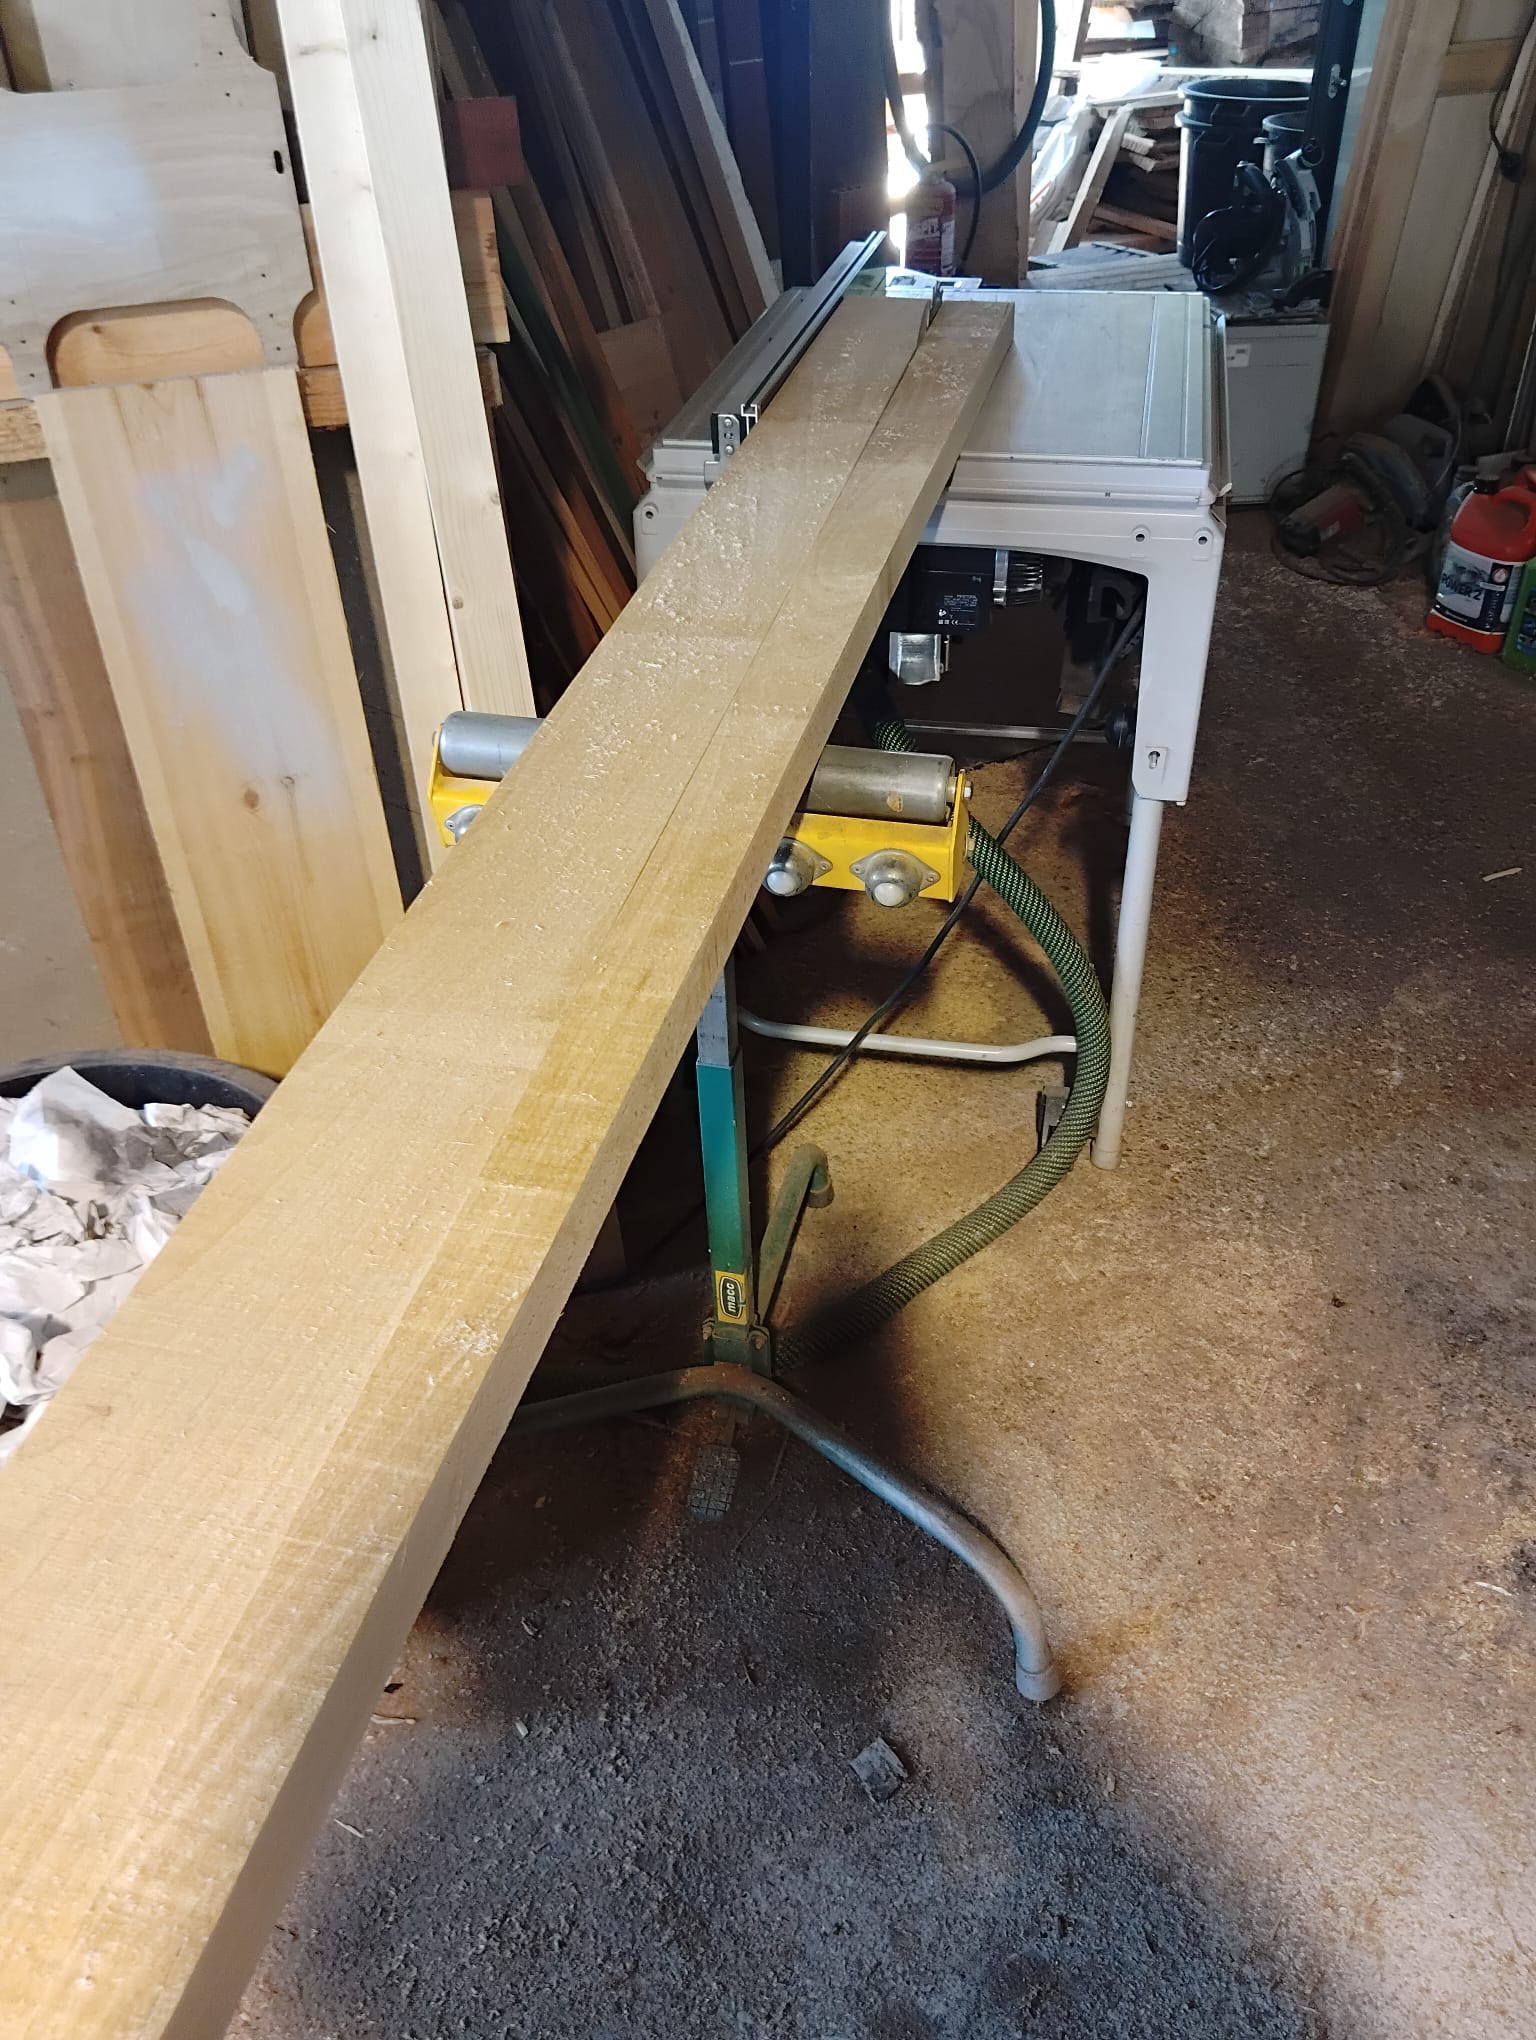
La déligneuse
Le délignage donne aux planches leur largeur de travail, contre un guide, avec des rives parallèles et des largeurs constantes sur toute la série. C’est aussi là que j’écarte définitivement ce qui ne convient pas. Le hêtre est dense : il demande une lame propre et une avance régulière, sans forcer, sinon la coupe brûle et laisse des traces sombres.
Le dégauchissage
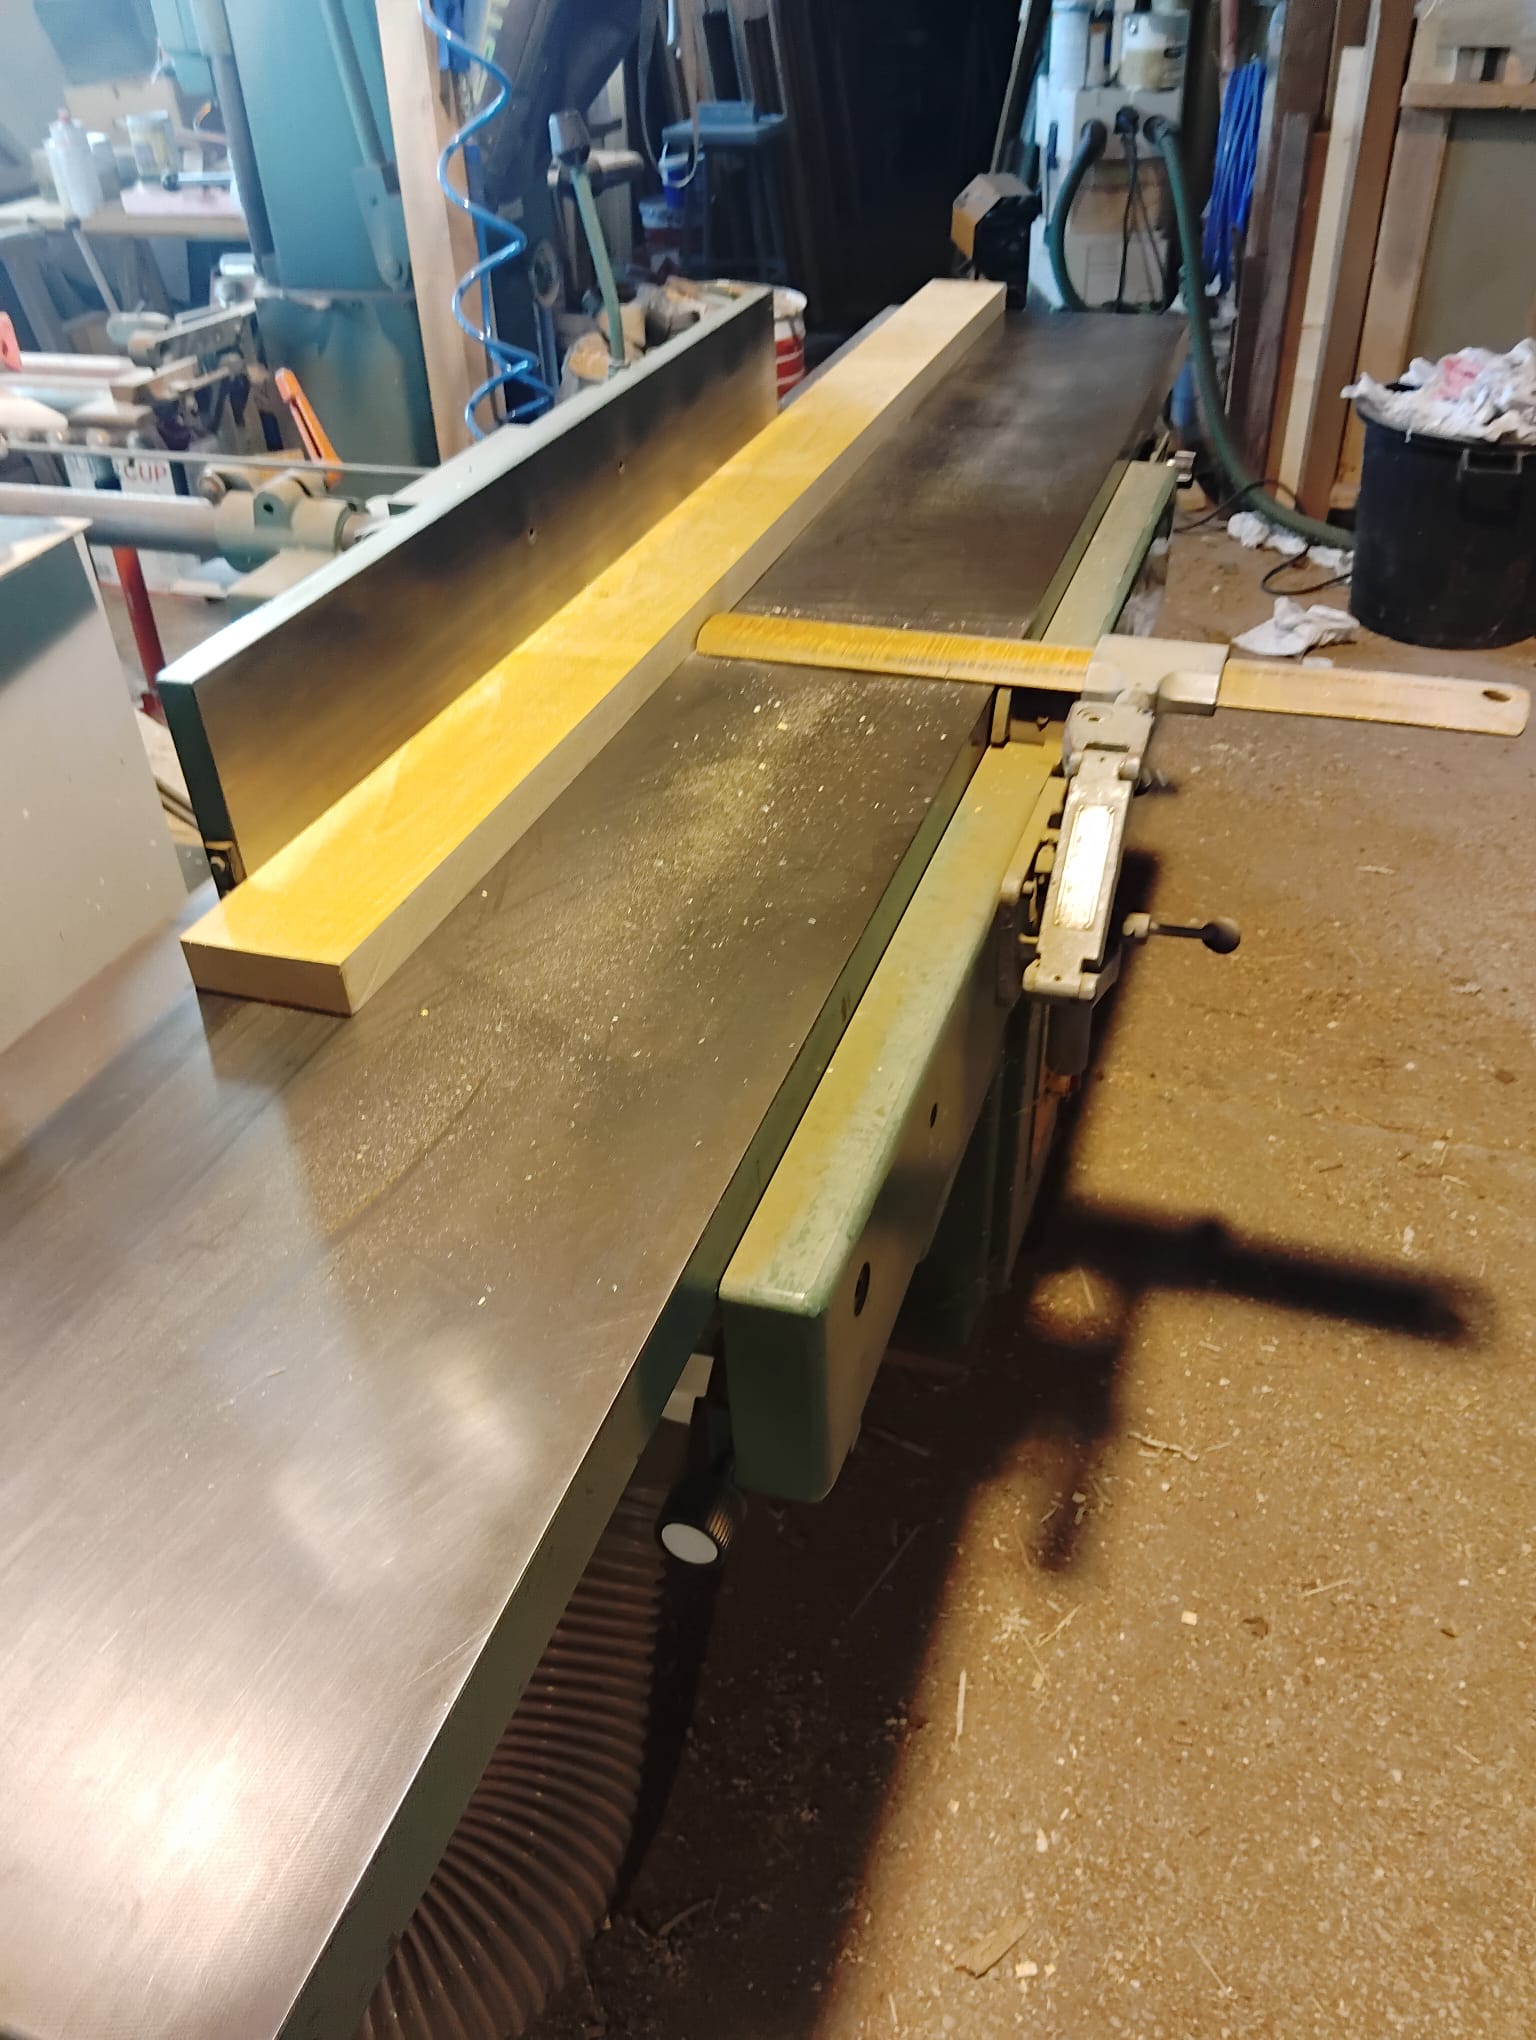
C’est l’opération la plus mal comprise du corroyage, et pourtant celle dont tout le reste dépend. Une planche sortie du débit n’est jamais plane : elle est cintrée, tuilée ou vrillée. La dégauchisseuse crée deux surfaces de référence rectilignes et perpendiculaires — une face, puis un chant.
Je passe d’abord la face, en appuyant sur les points hauts et sans jamais forcer le bois à plat : une planche écrasée contre la table reprend sa forme dès qu’on la relâche. Plusieurs passes légères valent mieux qu’une passe profonde. Puis je présente cette face contre le guide et je dégauchis un chant : j’obtiens un angle droit franc, référence de toutes les opérations suivantes.
Le rabotage
La raboteuse prend appui sur la face dégauchie pour usiner la face opposée parallèlement, à l’épaisseur exacte voulue, puis le même principe s’applique à la largeur. C’est en sortie de raboteuse que les pièces deviennent réellement des pièces de menuiserie : droites, d’équerre, calibrées, rigoureusement identiques d’une porte à l’autre. Je fais passer toute la série sans retoucher le réglage.
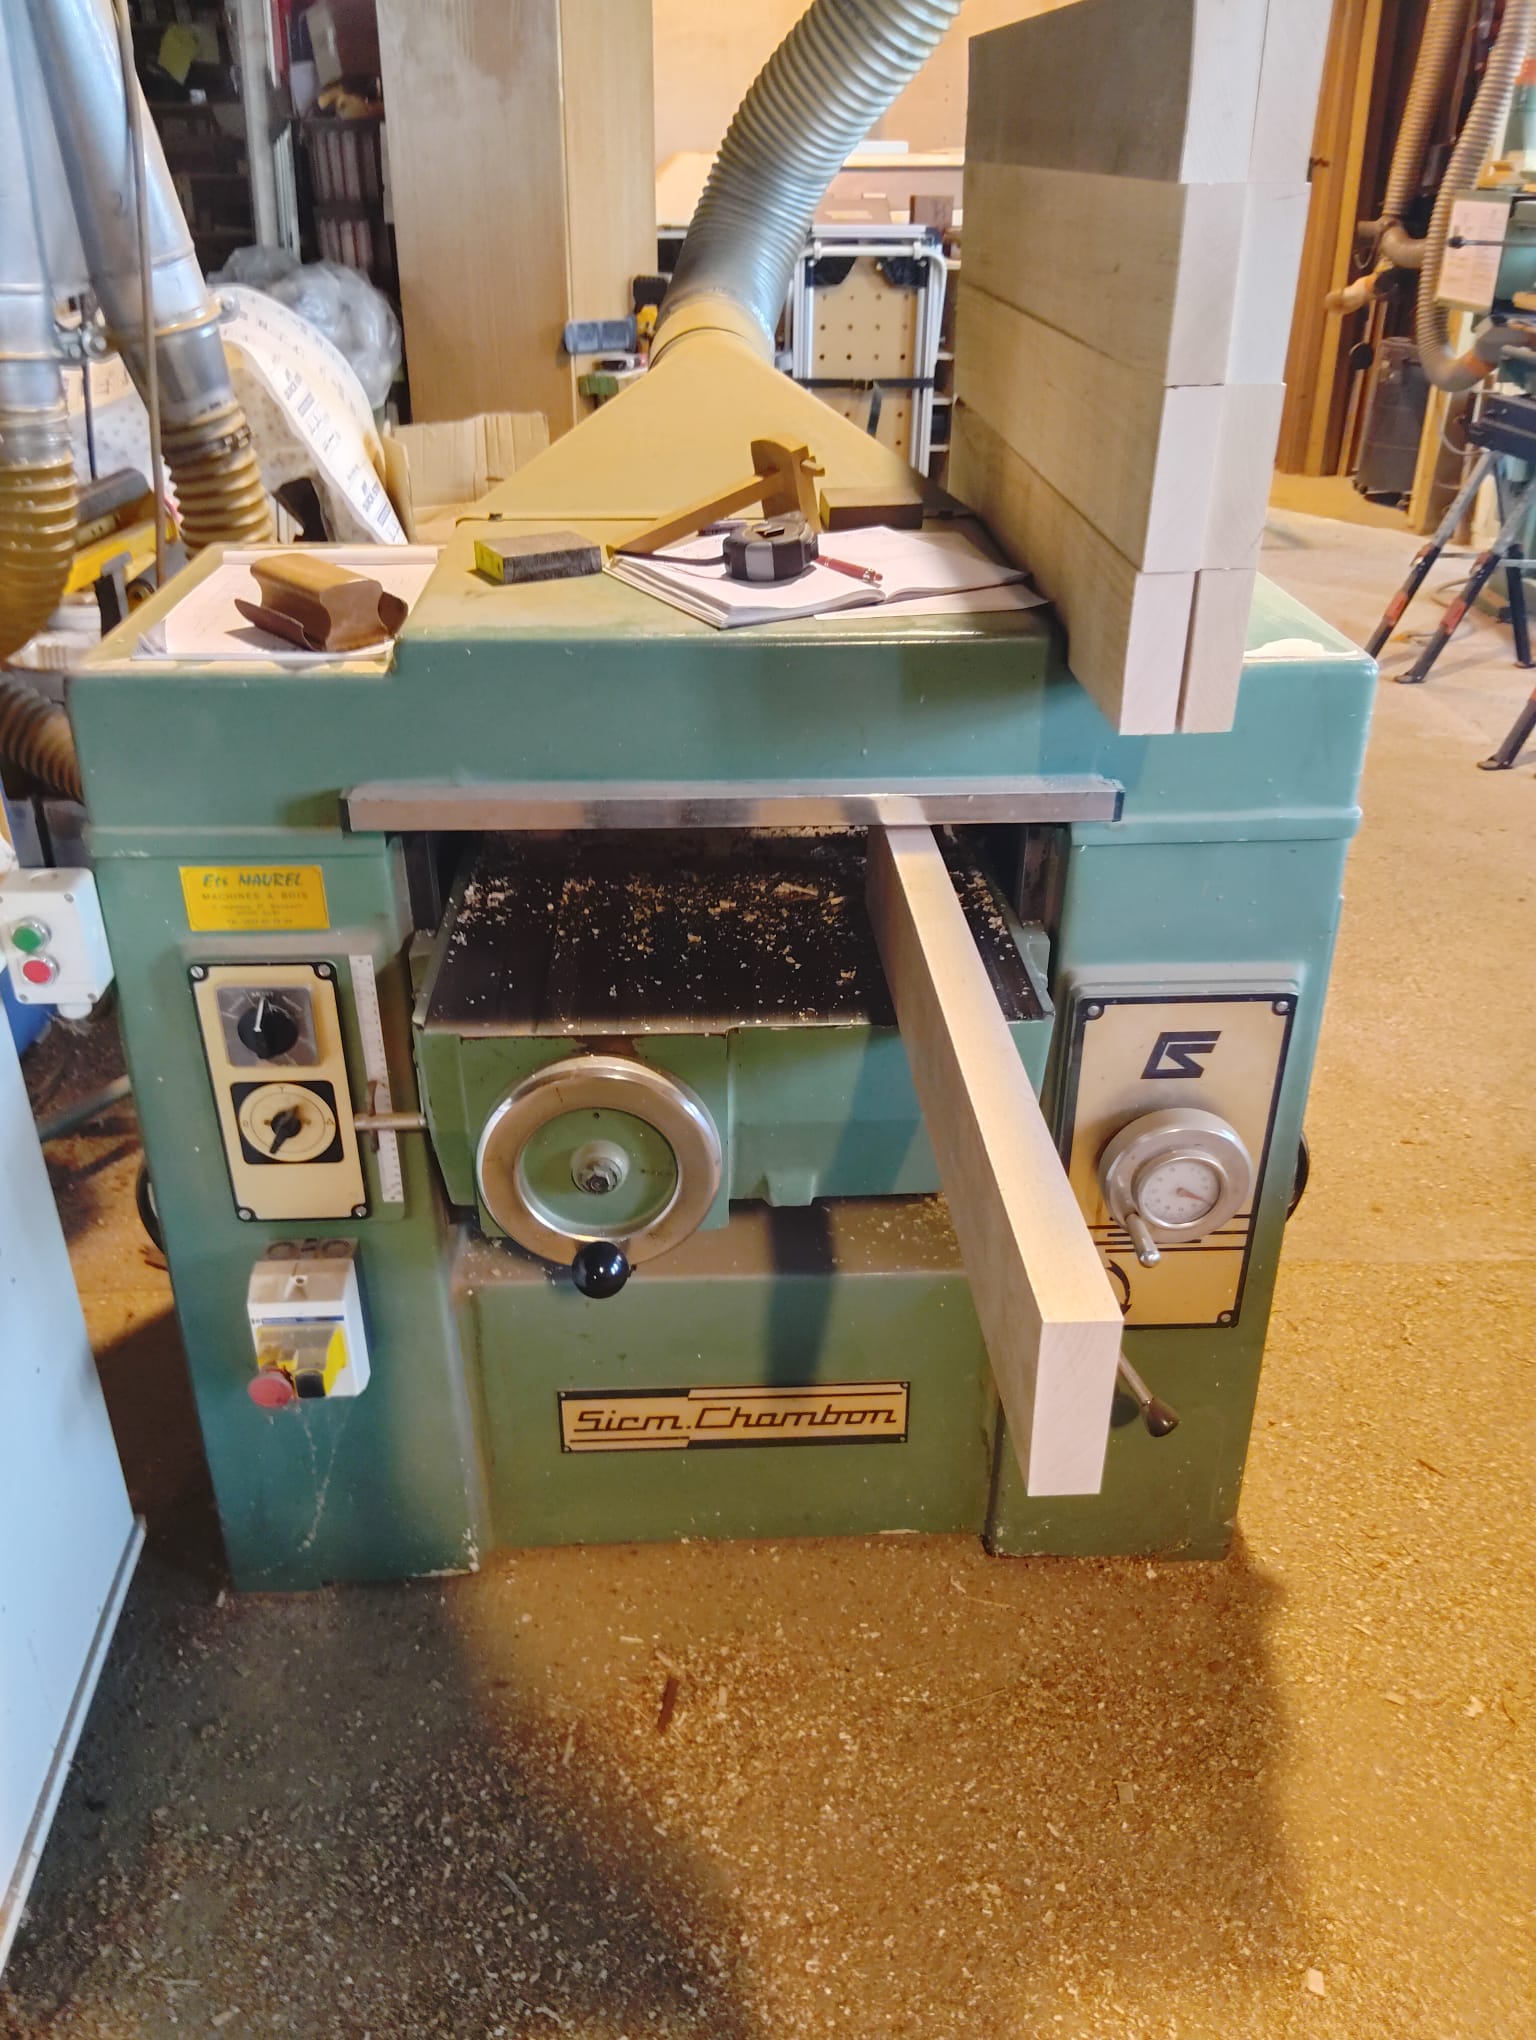
Les pièces reposent ensuite quelques jours à l’atelier. Le corroyage libère des tensions, et il vaut mieux que le bois les exprime sur l’établi que dans la porte finie.
L’établissement des montants et des traverses
L’établissement transforme un tas de pièces corroyées en portes identifiées. C’est un travail de traçage, sans machine, entièrement à l’établi — et probablement le moment le plus décisif de la fabrication. Une erreur commise ici se retrouve dans toutes les opérations suivantes.
J’établis chaque porte séparément, dans sa position définitive : les deux montants et les traverses à plat sur l’établi, exactement comme la porte sera montée, avec le bon côté vers l’intérieur de la pièce et le bon sens de fil. À partir de là, ces pièces ne sont plus interchangeables.
Faces de parement et rives de référence
Sur chaque pièce, je choisis la face de parement — celle qui restera visible — et la rive de référence qui lui est perpendiculaire : les deux surfaces issues du dégauchissage. Je les marque au crayon avec les signes d’établissement traditionnels. Toutes les mesures et tous les appuis en machine se feront désormais depuis ces deux surfaces. Prendre ses cotes tantôt d’un côté, tantôt de l’autre, c’est additionner les écarts.
J’ajoute des contre-marques identifiant chaque assemblage et son voisin, pour que le montant gauche ne se retrouve jamais à droite. Sur cinq portes qui se ressemblent, ce repérage évite toute erreur au montage.
Le tracé des assemblages
Je positionne les traverses sur les montants et je reporte d’un seul trait les arasements (qui fixent la largeur finale), l’emplacement des mortaises, la position correspondante des tenons, et le passage de la rainure du panneau.
Je trace toute la série d’un coup, montants alignés côte à côte, trait tiré en une seule fois d’un bout à l’autre. C’est la seule façon d’obtenir des traverses rigoureusement à la même hauteur d’une porte à l’autre.
C’est aussi à ce stade que je confronte une dernière fois mes cotes au relevé fait sur place. Ces portes viennent se loger dans des huisseries conservées, dont aucune n’est identique à sa voisine : l’établissement est le dernier moment où une différence de quelques millimètres peut encore être intégrée sans difficulté.
Le mortaisage à la mortaiseuse à bédane horizontal
Les mortaises sont creusées sur une mortaiseuse à bédane horizontal Transcut Sautereau. Le bédane est un ciseau creux qui attaque le bois de face, animé d’un mouvement alternatif, pendant que la pièce est amenée contre lui par la table. Contrairement à une mortaiseuse à mèche, qui perce des trous ronds à reprendre aux angles, le bédane taille directement une mortaise à fond plat et à parois rectilignes. Le tenon s’y loge sans jeu, sur toute sa surface.
La configuration horizontale a un avantage décisif ici : la pièce repose à plat, appuyée sur sa face de parement et plaquée contre le guide. La mortaise se creuse toujours à la même distance de la face visible, quelles que soient les variations d’épaisseur résiduelles.
Le réglage et le travail du hêtre
Le mortaisage est rapide ; c’est le réglage qui fait la qualité de la série. Je règle la profondeur de pénétration, la hauteur de la mortaise par rapport à la face de parement, puis les butées de course qui délimitent la longueur de l’entaille. Je fais systématiquement un essai sur une chute avant d’attaquer les montants, jamais directement sur la pièce définitive. Le réglage validé, j’enchaîne toute la série sans y retoucher.
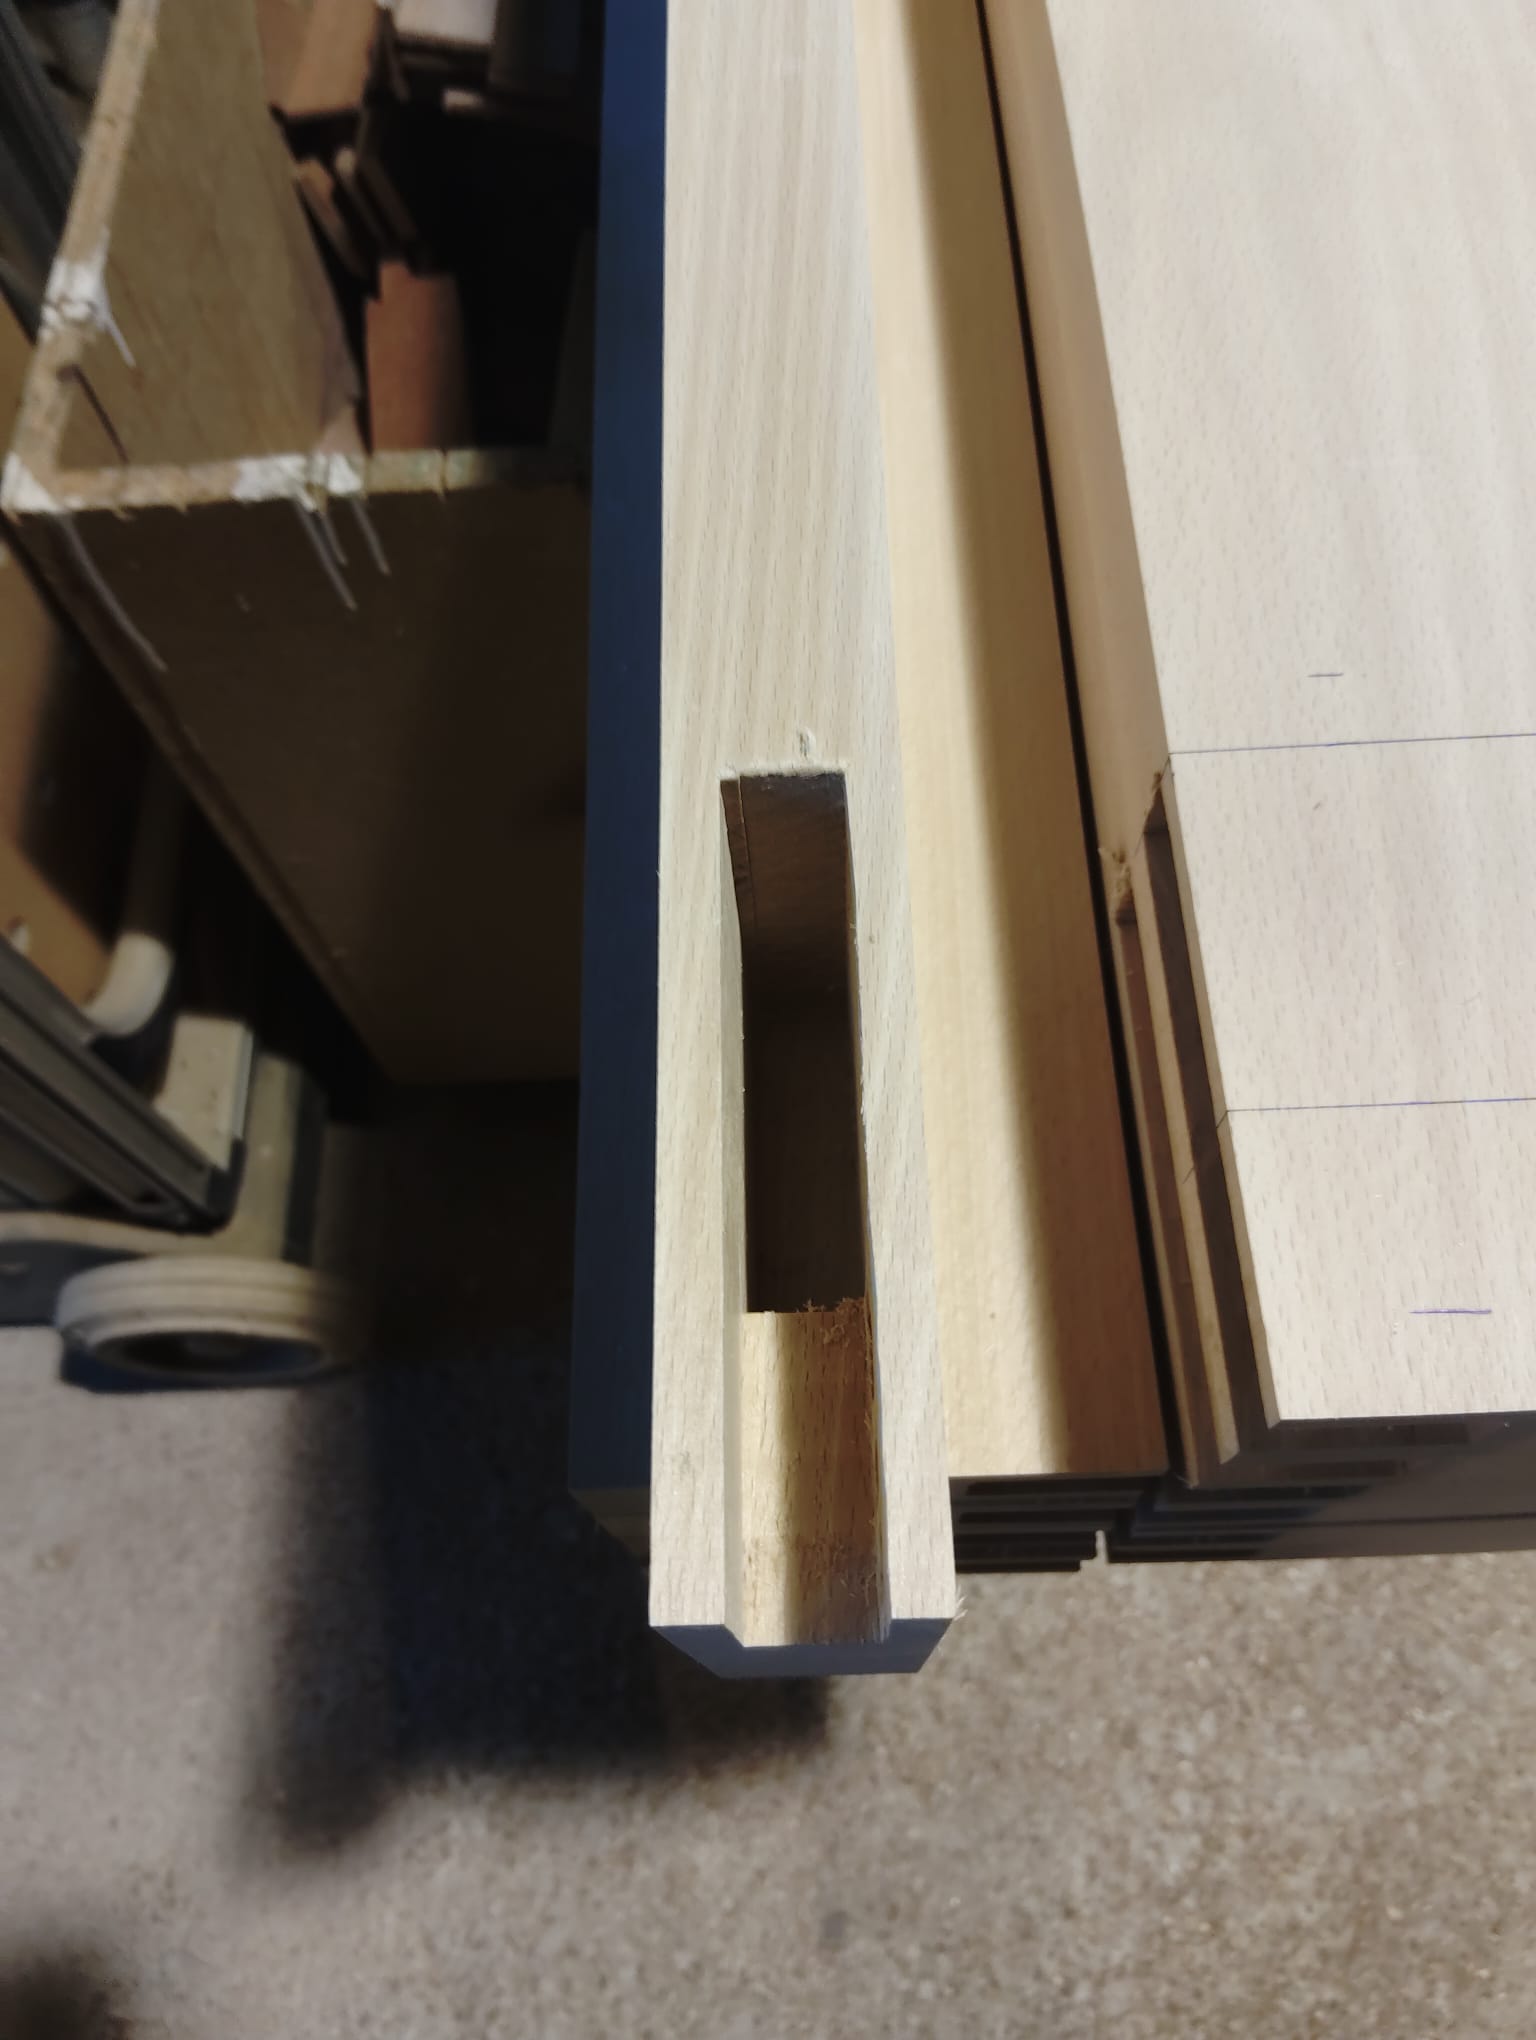
Le hêtre offre une vraie résistance au bédane. Deux points comptent. L’affûtage d’abord : un bédane émoussé écrase la fibre, la mortaise sort mâchée et le bois brunit — sur un bois clair destiné à un vernis incolore, ces traces sont un vrai problème. Le rythme de descente ensuite : je travaille par pénétrations successives, en dégageant régulièrement les copeaux, plutôt qu’en forçant d’une traite. Le hêtre bourre vite au fond de la mortaise, et un bédane qui travaille dans ses propres copeaux chauffe immédiatement.
Le tenonnage des traverses
Aux mortaises des montants répondent les tenons des traverses, usinés sur ma tenonneuse Parveau. La traverse est bridée sur un chariot mobile, appuyée sur sa face de parement et calée en butée ; le chariot la présente aux outils, qui dégagent la matière de part et d’autre. En un seul passage, on obtient les deux joues, l’arasement d’équerre et la longueur exacte du tenon.
C’est cette machine qui fixe la largeur finale de la porte. La cote qui compte n’est pas la longueur hors-tout de la traverse, mais la distance entre ses deux arasements. Sur ce chantier, où chaque porte devait se loger dans une huisserie conservée avec ses cotes propres, ce réglage a été fait porte par porte.
L’ajustement au tenon
Un tenon se règle par rapport à la mortaise qui l’attend. J’usine donc toujours les mortaises d’abord, les tenons ensuite. Je commence par un essai sur chute, que je présente dans une mortaise réelle, et je cherche un tenon qui entre à la main ou à la légère pression de la paume, sans jeu perceptible mais sans avoir à frapper.
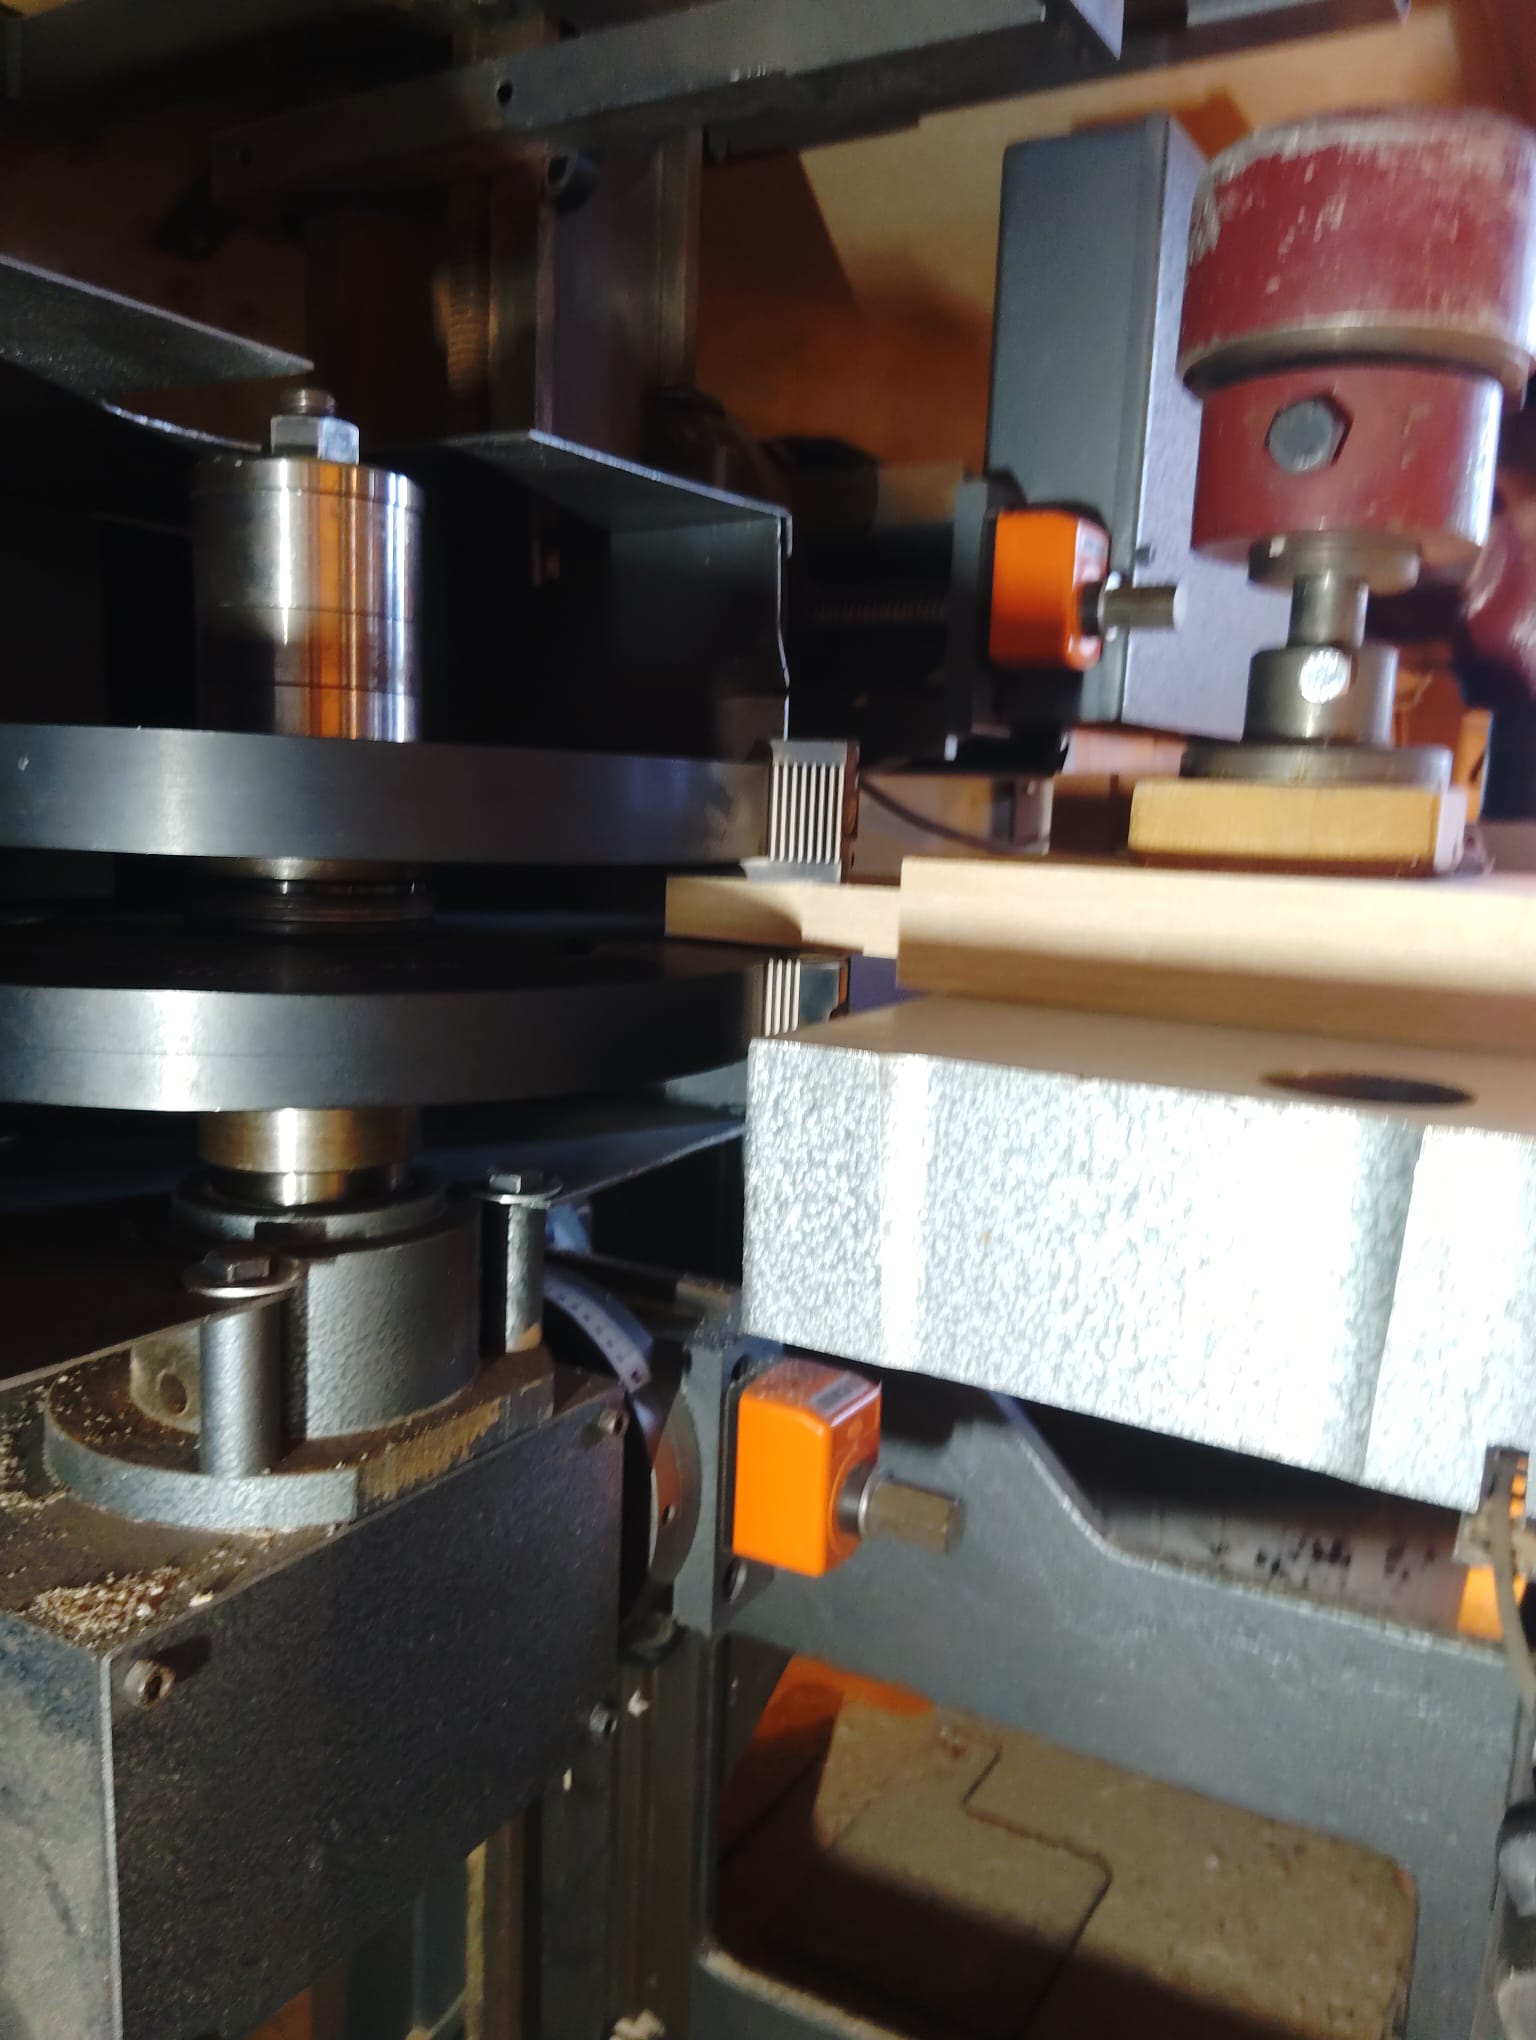
C’est le point d’équilibre de l’assemblage. Trop juste, le tenon force les joues de la mortaise, chasse la colle hors du joint et peut fendre le montant. Trop libre, il laisse un film de colle trop épais et l’assemblage perd sa rigidité. Sur du hêtre, dense et peu tolérant, cette marge est étroite.
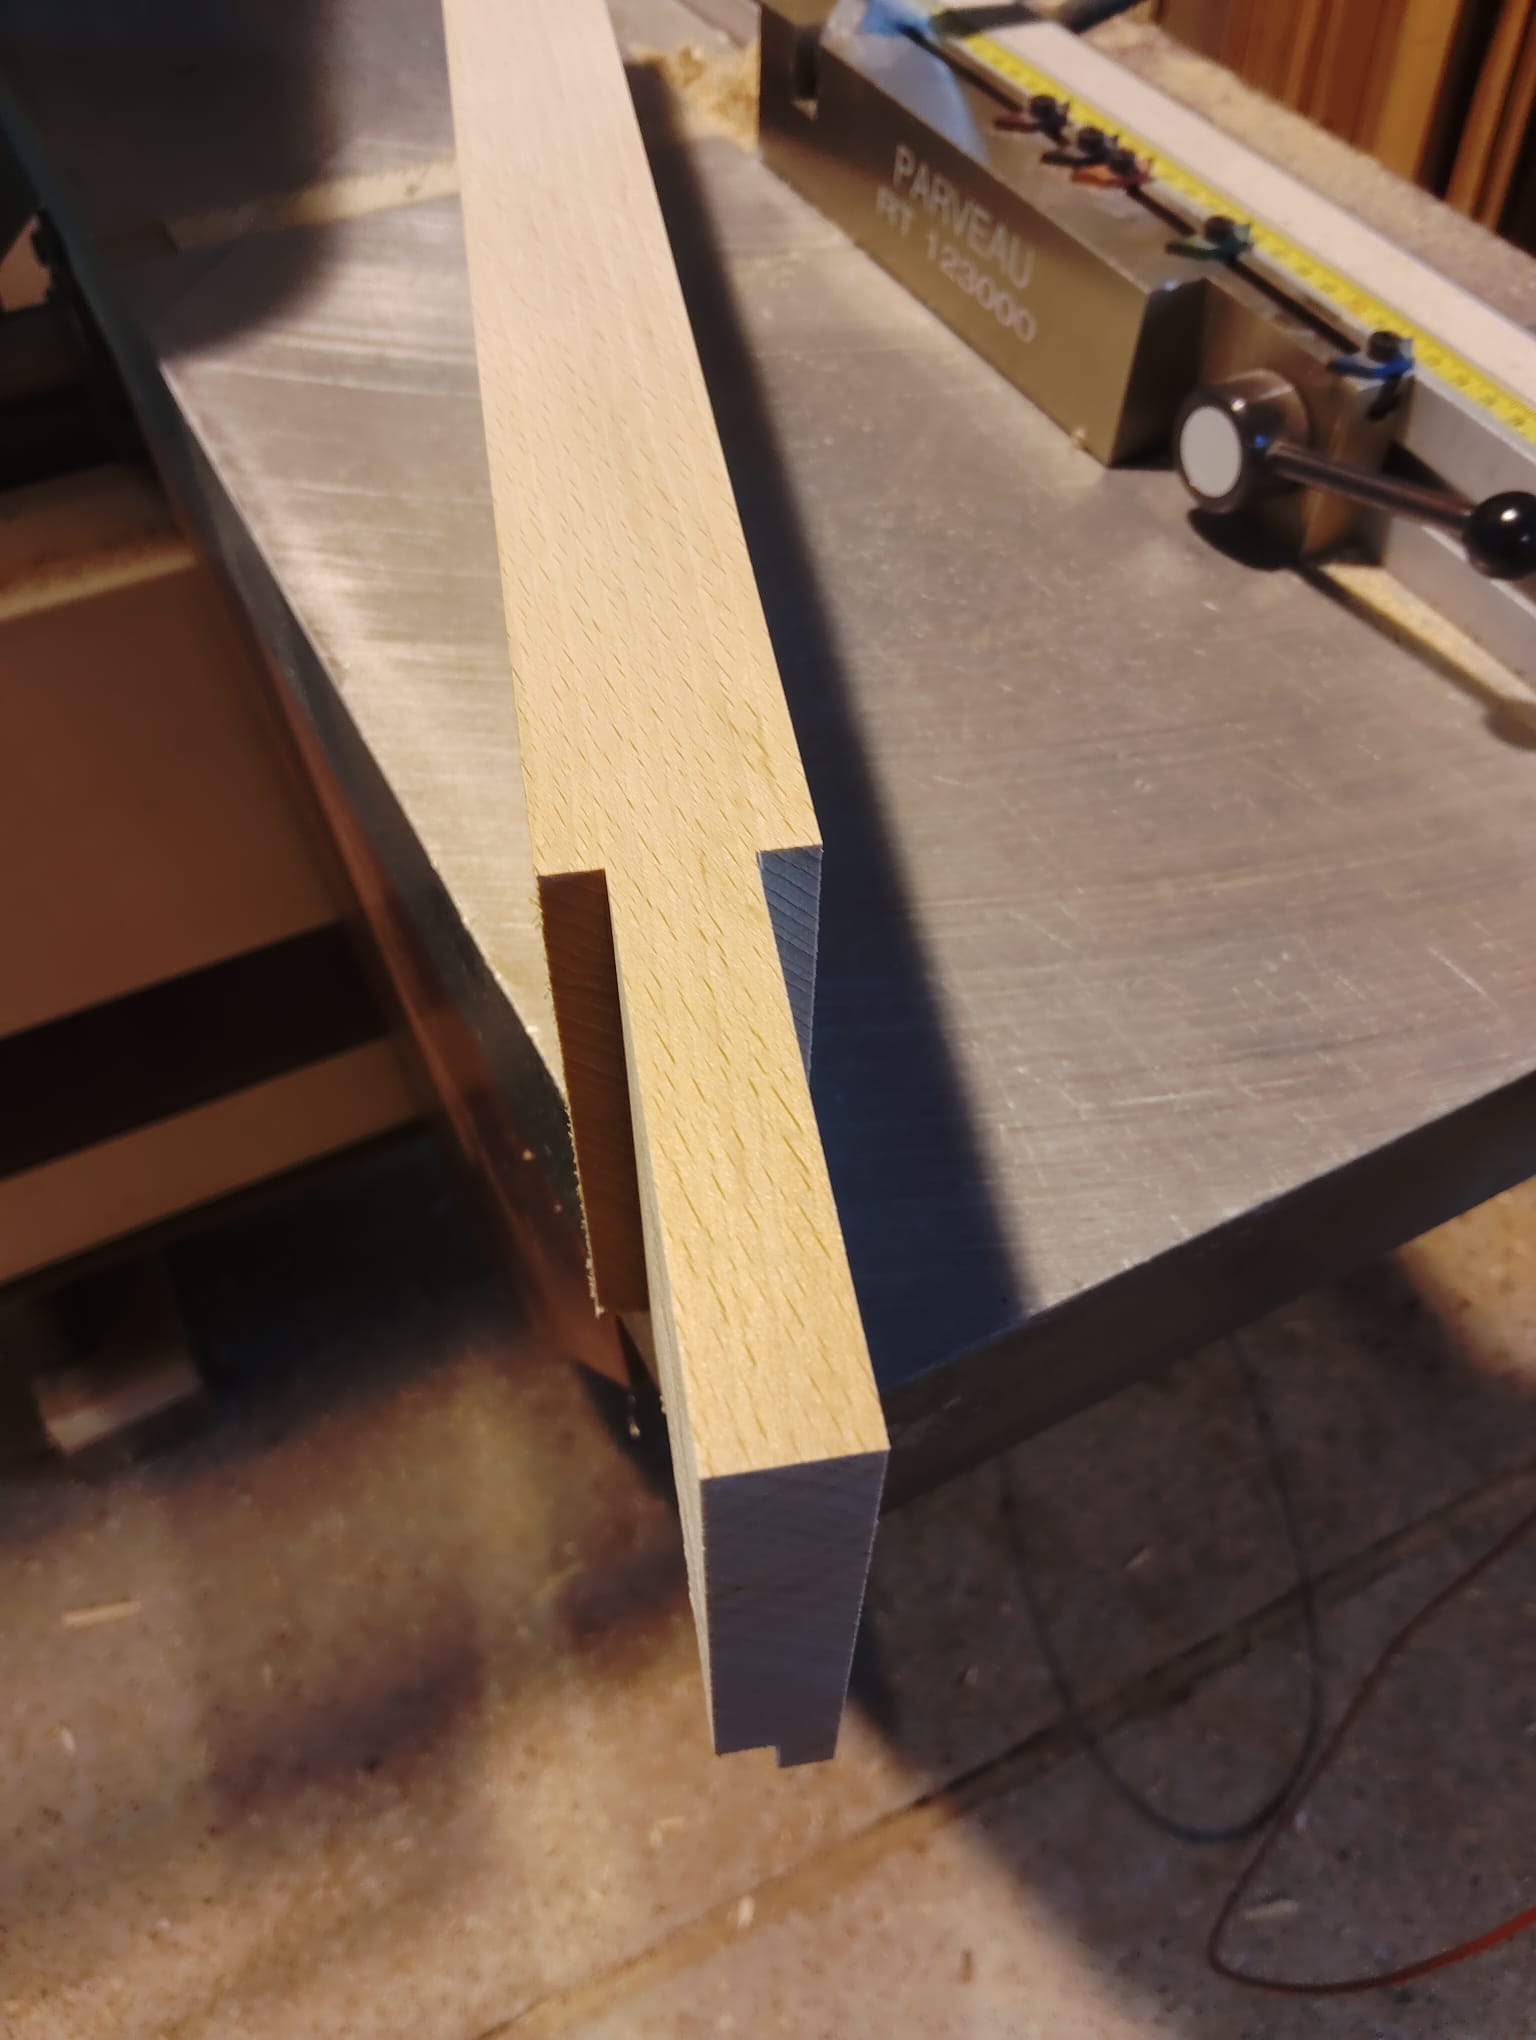
L’arasement, la partie qu’on verra
L’arasement est l’épaulement qui viendra buter contre le montant. C’est la seule partie de l’assemblage visible sur la porte finie — le tenon, lui, disparaît dans la mortaise. Il doit être parfaitement d’équerre et parfaitement net. En biais, l’assemblage ouvre d’un côté et laisse un jour. Arraché ou brûlé, la ligne de joint se verra sous le vernis, d’autant que le hêtre est clair.
Poncer un arasement, c’est risquer de l’arrondir, et un arasement arrondi ne joint plus. Tout se joue donc à l’usinage.
Le rainurage du bâti à la toupie
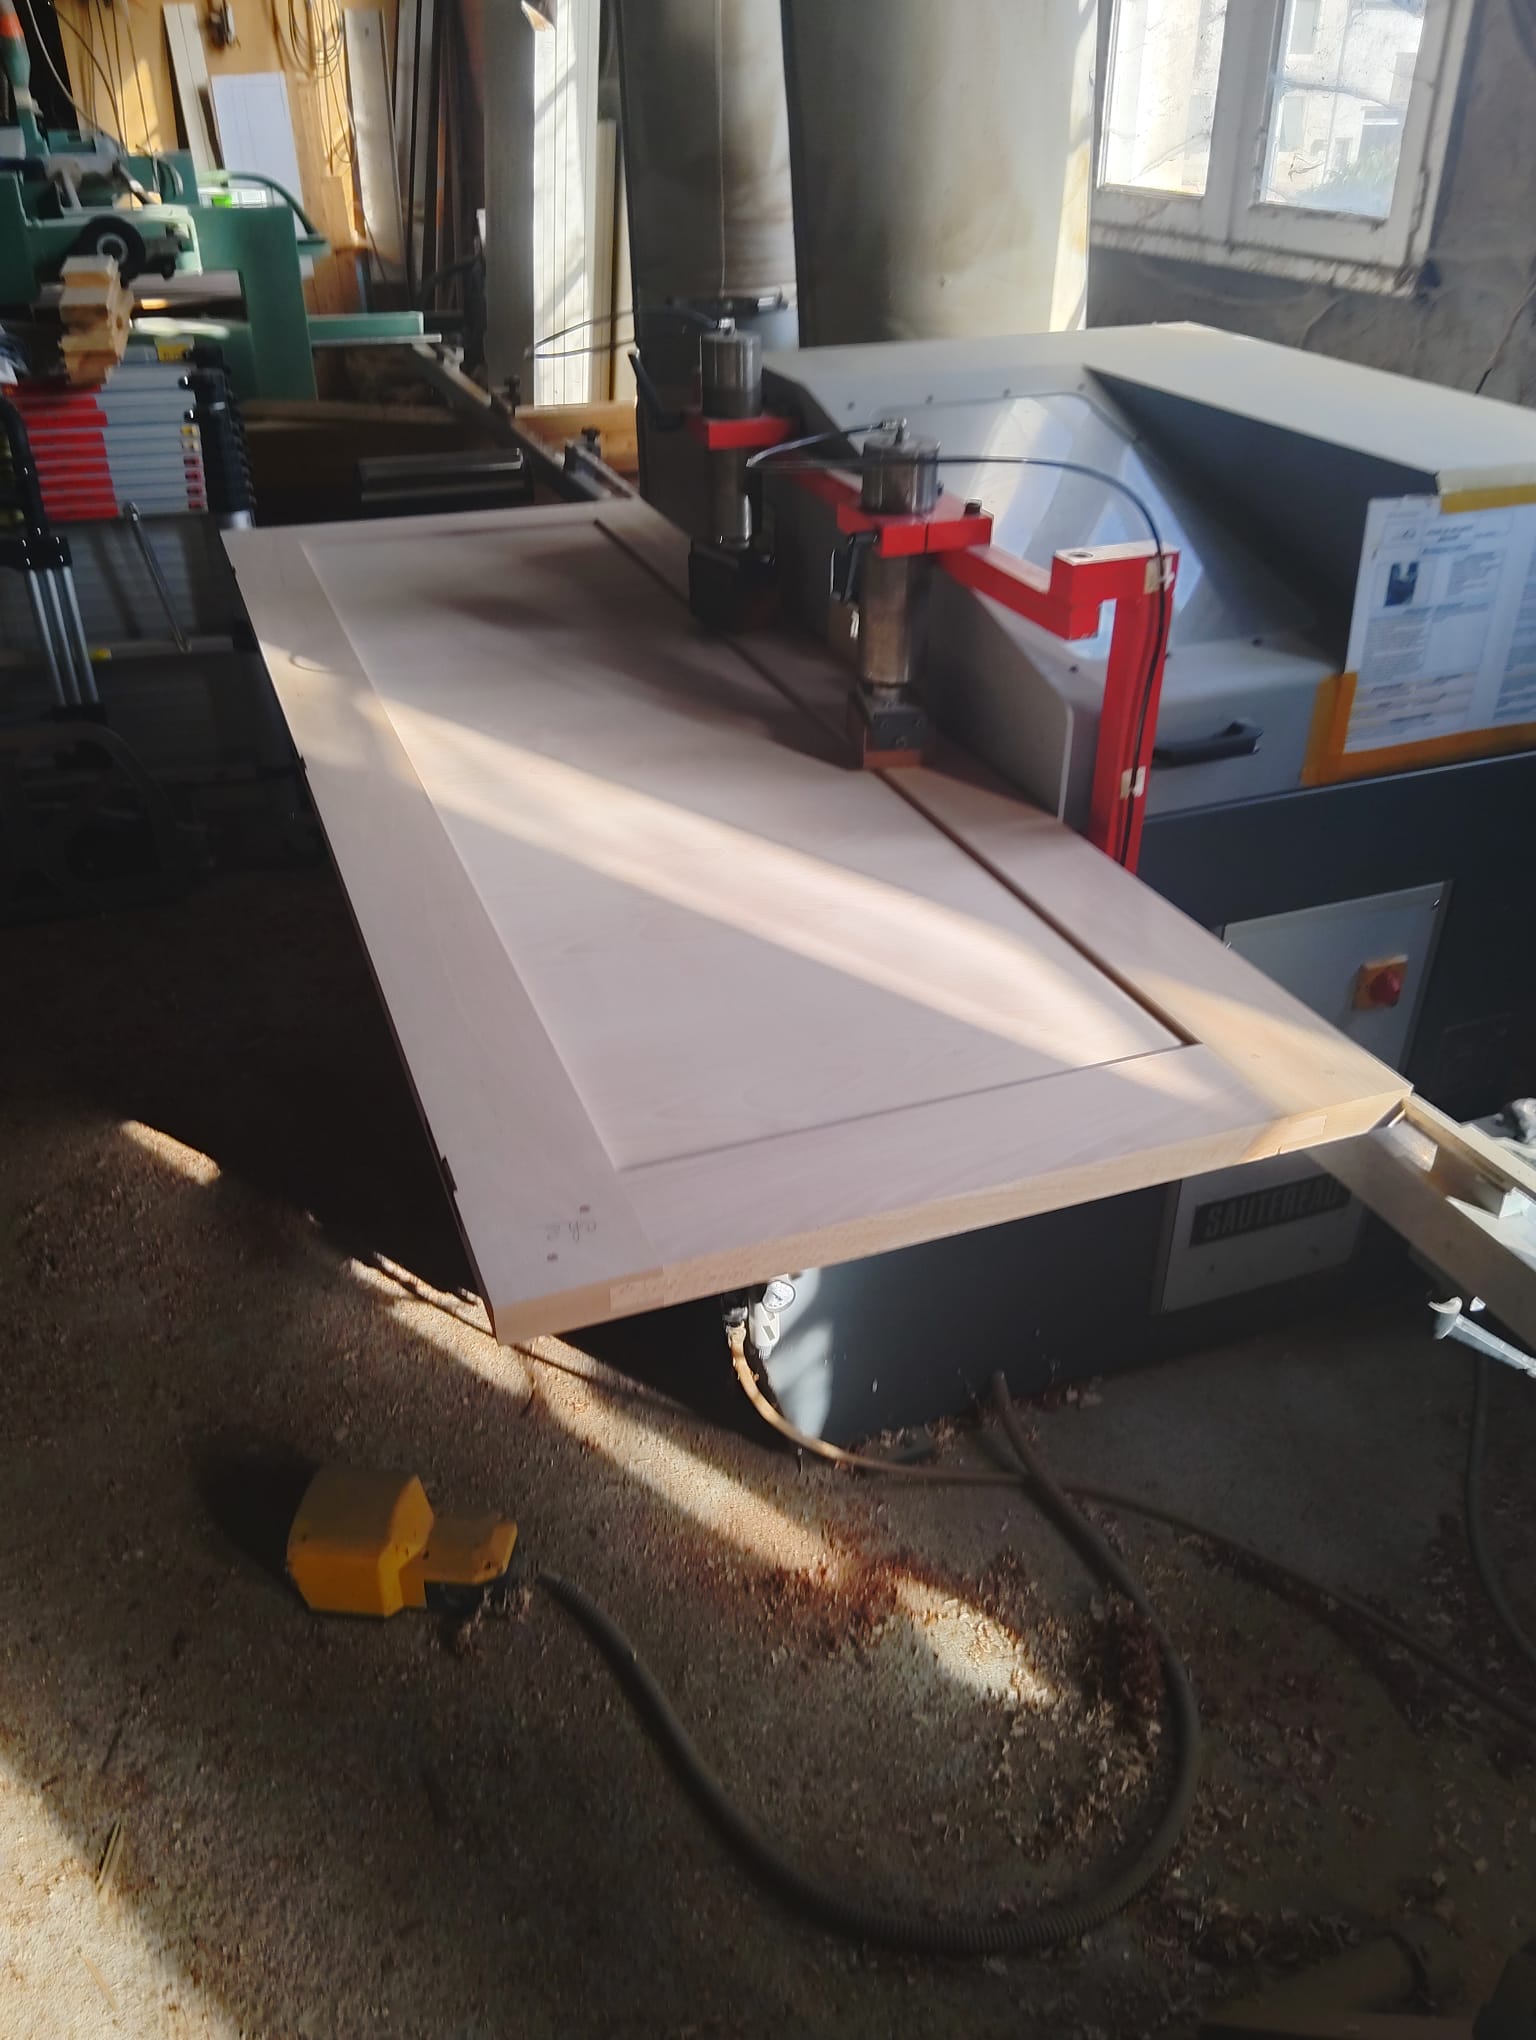
Il reste à creuser la rainure qui recevra le panneau. Ce travail se fait à la toupie Utis, avec un outil de rainurage réglé à la largeur exacte du panneau. La rainure est creusée dans le chant intérieur des montants et des traverses, de façon à former une gorge continue une fois la porte assemblée.
Deux réglages commandent tout : la hauteur de l’outil, qui détermine la position de la rainure dans l’épaisseur, et le guide, qui détermine la profondeur. Comme partout ailleurs, je prends mes appuis sur la face de parement, toujours la même.
Je fais un essai sur chute, et je présente directement une chute du panneau replaqué dans la rainure obtenue : je cherche un panneau qui coulisse à la main, sans point dur et sans battement. C’est la seule vérification qui vaille — la mesure au pied à coulisse ne remplace pas la présentation réelle.
Le hêtre demande ici une avance régulière et soutenue. Trop lente, la pièce chauffe et laisse une trace brune ; trop rapide, la fibre s’arrache en sortie. Je travaille avec entraîneur et protecteur en place, en plaquant la pièce contre le guide sur toute sa longueur : un décollement en fin de passe évase la rainure, et le panneau prendra du jeu à cet endroit.
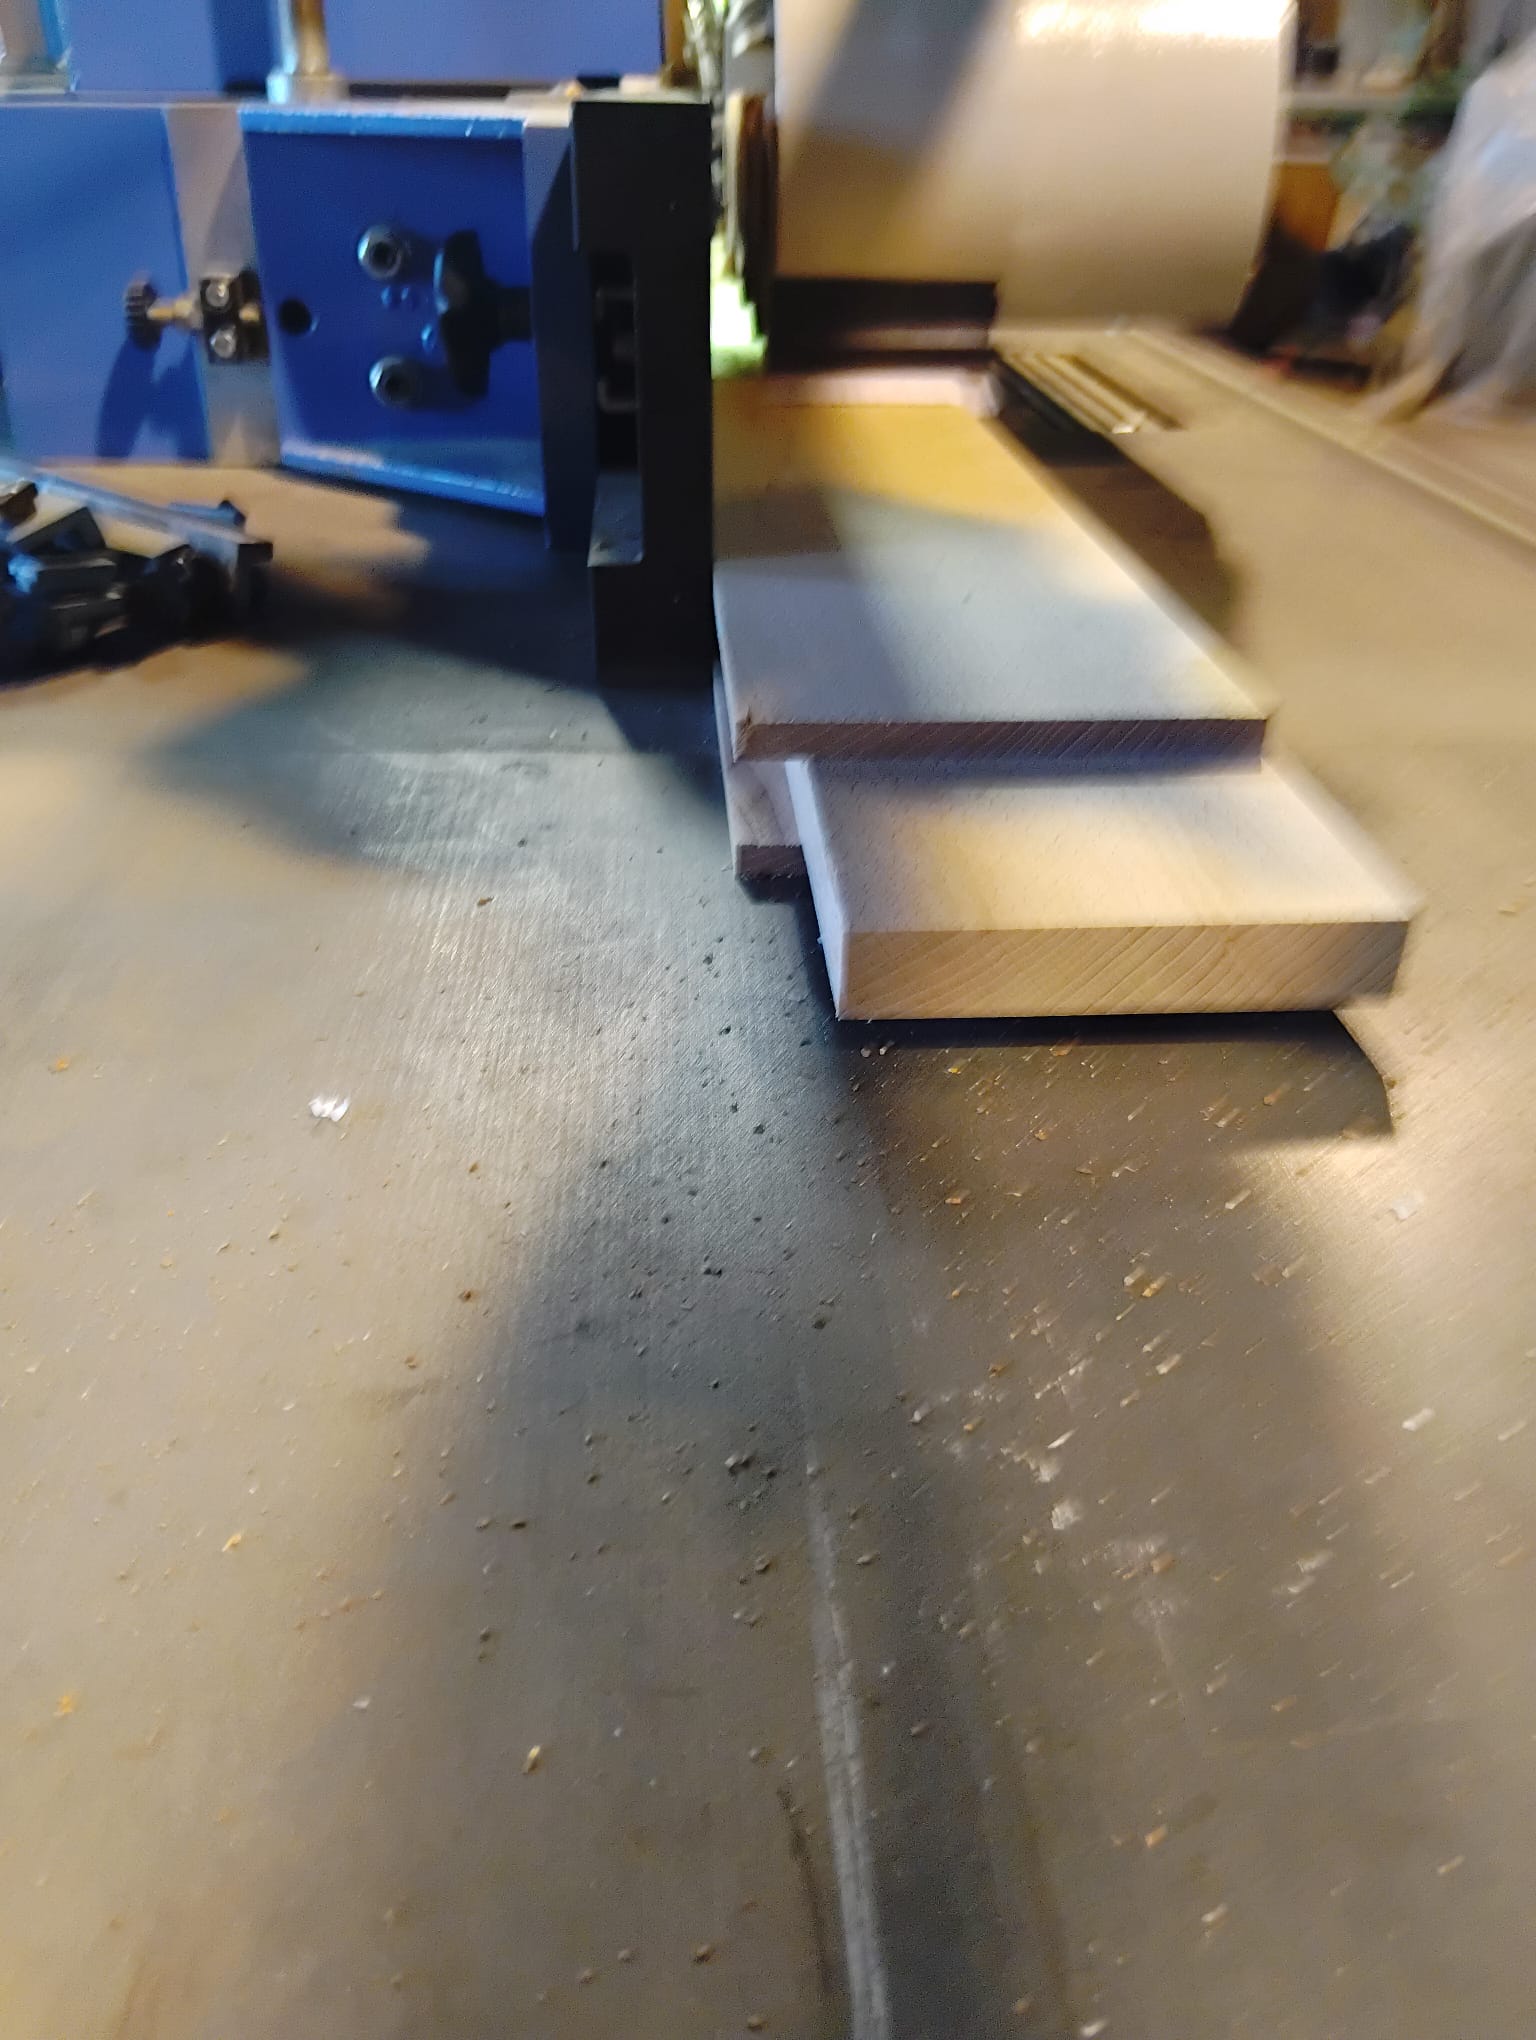
L’épaulement : refermer la rainure en bout de montant
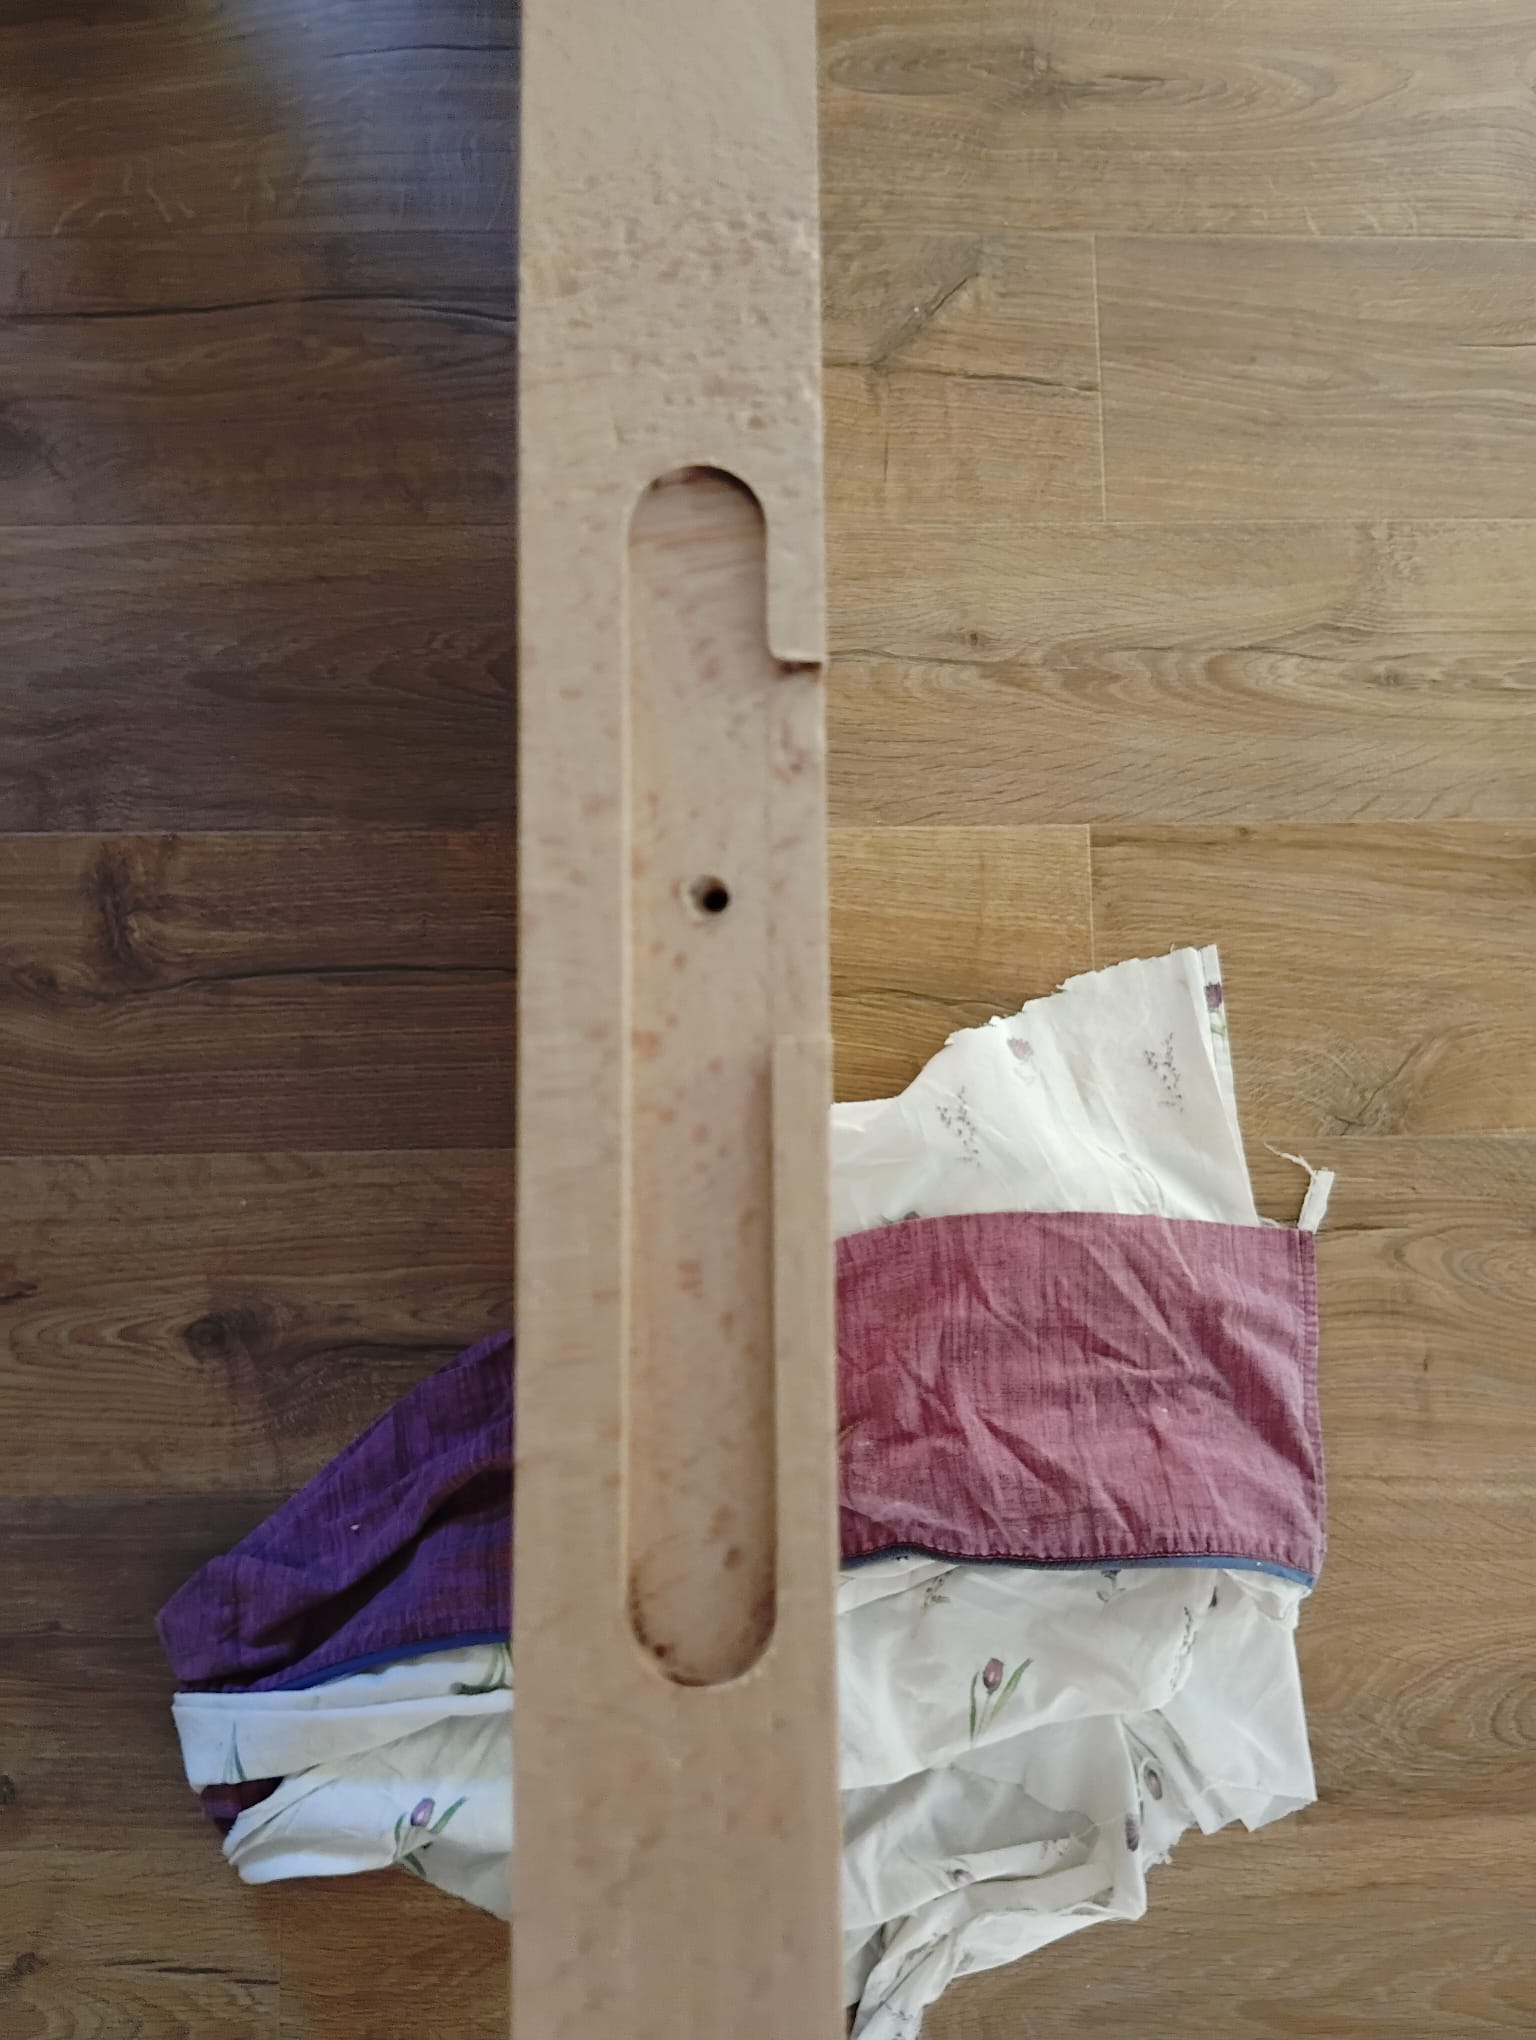
La rainure traverse le montant sur toute sa longueur. C’est la façon la plus sûre et la plus régulière de la faire — pas de plongée ni de sortie d’outil, une gorge parfaitement constante. Mais elle a une conséquence : la rainure débouche en bout de montant, en haut comme en bas de la porte.
Sans traitement, chaque montant présenterait une fente ouverte sur son about. C’est un défaut immédiatement visible sur une porte finie, d’autant plus sur du hêtre clair verni où le moindre creux fait une ombre. C’est aussi par là que la poussière s’installe et que le vernis fait des surépaisseurs.
La solution est de créer un épaulement : l’arasement de la traverse n’est pas un plan unique, il est décalé, en retrait sur la partie qui correspond à la rainure. La traverse se prolonge à cet endroit d’une languette dont la longueur correspond très précisément à la profondeur de la rainure. Au montage, cette languette remplit la gorge jusqu’à son extrémité, et le bout du montant se présente comme une surface pleine.
C’est un travail d’ajustement au dixième. Une languette trop courte laisse subsister un creux — le défaut qu’on cherchait à éviter. Trop longue, elle empêche l’arasement de venir au contact du montant, et l’assemblage reste ouvert sur le parement.
On pourrait obtenir le même résultat en arrêtant la rainure avant l’extrémité du montant. Je ne le fais pas : une rainure arrêtée impose de plonger la pièce sur l’outil en rotation, manœuvre délicate dans du hêtre qui accroche, et elle ne se termine jamais carrée — l’outil étant circulaire, elle finit en arrondi qu’il faut reprendre au ciseau. Sur une série, cela fait beaucoup de reprises manuelles pour un résultat moins régulier. L’épaulement, lui, se règle une fois et se répète à l’identique.
L’assemblage de la porte
Toutes les pièces sont usinées. C’est l’étape la plus tendue de la fabrication : une fois la colle appliquée, on ne dispose que de quelques minutes pour tout monter, tout serrer et tout contrôler.
La découpe du panneau
Le panneau est découpé à ses dimensions définitives à la scie à panneau, seul outil adapté à un matériau large, lourd et souple qu’une machine plus petite ferait vibrer ou éclater en sortie de coupe.
La cote se calcule à partir des dimensions intérieures du cadre, augmentées de la profondeur d’engagement dans les rainures. Je retire 1 mm de jeu sur chaque dimension.

Ce jeu est volontairement faible, et c’est le panneau lui-même qui le permet. Sur un panneau massif, il faudrait prévoir bien davantage : le massif retire et gonfle en largeur au fil des saisons. Le panneau replaqué, lui, est dimensionnellement stable. Un millimètre suffit donc pour qu’il se loge sans forcer, sans lui ménager une réserve de mouvement qu’il n’utilisera jamais.
Le ponçage du panneau et des chants intérieurs
Le ponçage se fait avant le montage, et il ne concerne pas seulement le panneau.
Je ponce d’abord le panneau à la ponceuse orbitale, au grain 120, et je n’en change pas. Le placage ne fait que quelques dixièmes de millimètre : un grain plus agressif, du 80 ou du 100, l’entame en quelques passes, surtout sur les rives et les angles où la ponceuse appuie davantage. Une fois le placage percé, on découvre les particules dessous, et le défaut est irrattrapable. Je ponce à plat, en déplaçant la machine régulièrement, sans insister ni appuyer : c’est le poids de la ponceuse qui travaille, pas la main.
Dans la foulée, je ponce les chants intérieurs des montants et des traverses — toute la face qui borde le panneau. La raison est simple : une fois la porte assemblée, ces surfaces ne sont plus accessibles. L’angle rentrant est trop fermé pour y passer une ponceuse, et l’on ne peut plus y travailler qu’au papier à la main, en butant contre le panneau au risque de blesser son placage. Ce qui n’a pas été poncé avant le montage ne le sera plus jamais correctement.
Or ces chants sont parfaitement visibles sur la porte finie : ce sont eux qui dessinent le cadre autour du panneau. Une trace d’outil laissée là se verra sous le vernis, d’autant plus que la lumière rase souligne le moindre défaut dans un angle rentrant. Je veille en revanche à ne pas casser les arêtes : l’arête entre le chant intérieur et la face de parement doit rester nette, faute de quoi le cadre devient mou.
L’encollage
L’assemblage est collé à la EMFI Isolemfi 3300, une colle vinylique de classe D4.
Ce classement mérite qu’on s’y arrête. La norme européenne EN 204 classe les colles à bois selon leur résistance à l’humidité, de D1 à D4. Le D4 est le niveau le plus élevé, celui qu’on exige normalement pour une fenêtre ou une porte d’entrée.
Pour des portes intérieures, c’est très au-delà de ce qui serait demandé. C’est un choix délibéré : une porte que je fabrique est censée durer plusieurs décennies, et elle traversera des hivers chauffés, des étés humides, un couloir et une salle de bains. Une colle D4 me garantit que le joint ne fatiguera pas. Je préfère prendre cette marge une fois pour toutes.
Je l’applique au pinceau dans les mortaises et sur les joues des tenons. Le geste compte : une colle déposée seulement sur le tenon se fait racler à l’entrée de la mortaise et s’accumule au fond, laissant les joues sèches.
Le panneau, lui, n’est jamais collé, et cela vaut quel que soit le matériau. Il est stable, c’est entendu — c’est pourquoi un millimètre de jeu suffit. Mais stabilité ne veut pas dire immobilité, et surtout ce n’est pas la seule raison. C’est le bâti qui vit : les montants et les traverses sont en hêtre massif, ils travaillent avec les saisons de chauffe. Un panneau collé s’opposerait à ce mouvement au lieu de l’accompagner, et la contrainte se reporterait sur les assemblages.
C’est toute la logique de la porte à panneau, et elle n’a pas changé depuis des siècles : le cadre tient par ses assemblages, le panneau se contente d’y être maintenu. C’est précisément ce qui permet à une porte à panneau de rester plane pendant cent ans.
Le montage
Je monte la porte à plat sur l’établi : un montant, les traverses présentées dans leurs mortaises, le panneau glissé dans les rainures, puis le second montant amené sur l’ensemble des tenons. Le panneau doit entrer à la main. S’il faut le forcer, on s’arrête — insister à ce moment-là, colle appliquée, c’est perdre la porte. Je vérifie une dernière fois les contre-marques posées à l’établissement.
Le serrage sur la cadreuse et le chevillage
La porte est portée sur la cadreuse Utis, qui la serre et la maintient d’équerre. C’est ce qui la distingue de simples serre-joints : elle applique la pression sur les assemblages tout en imposant l’équerrage au cadre. Sur une porte qui doit venir se loger dans une huisserie existante, c’est déterminant — une porte assemblée en losange, même de deux ou trois millimètres, ne rattrapera jamais son défaut à la pose.
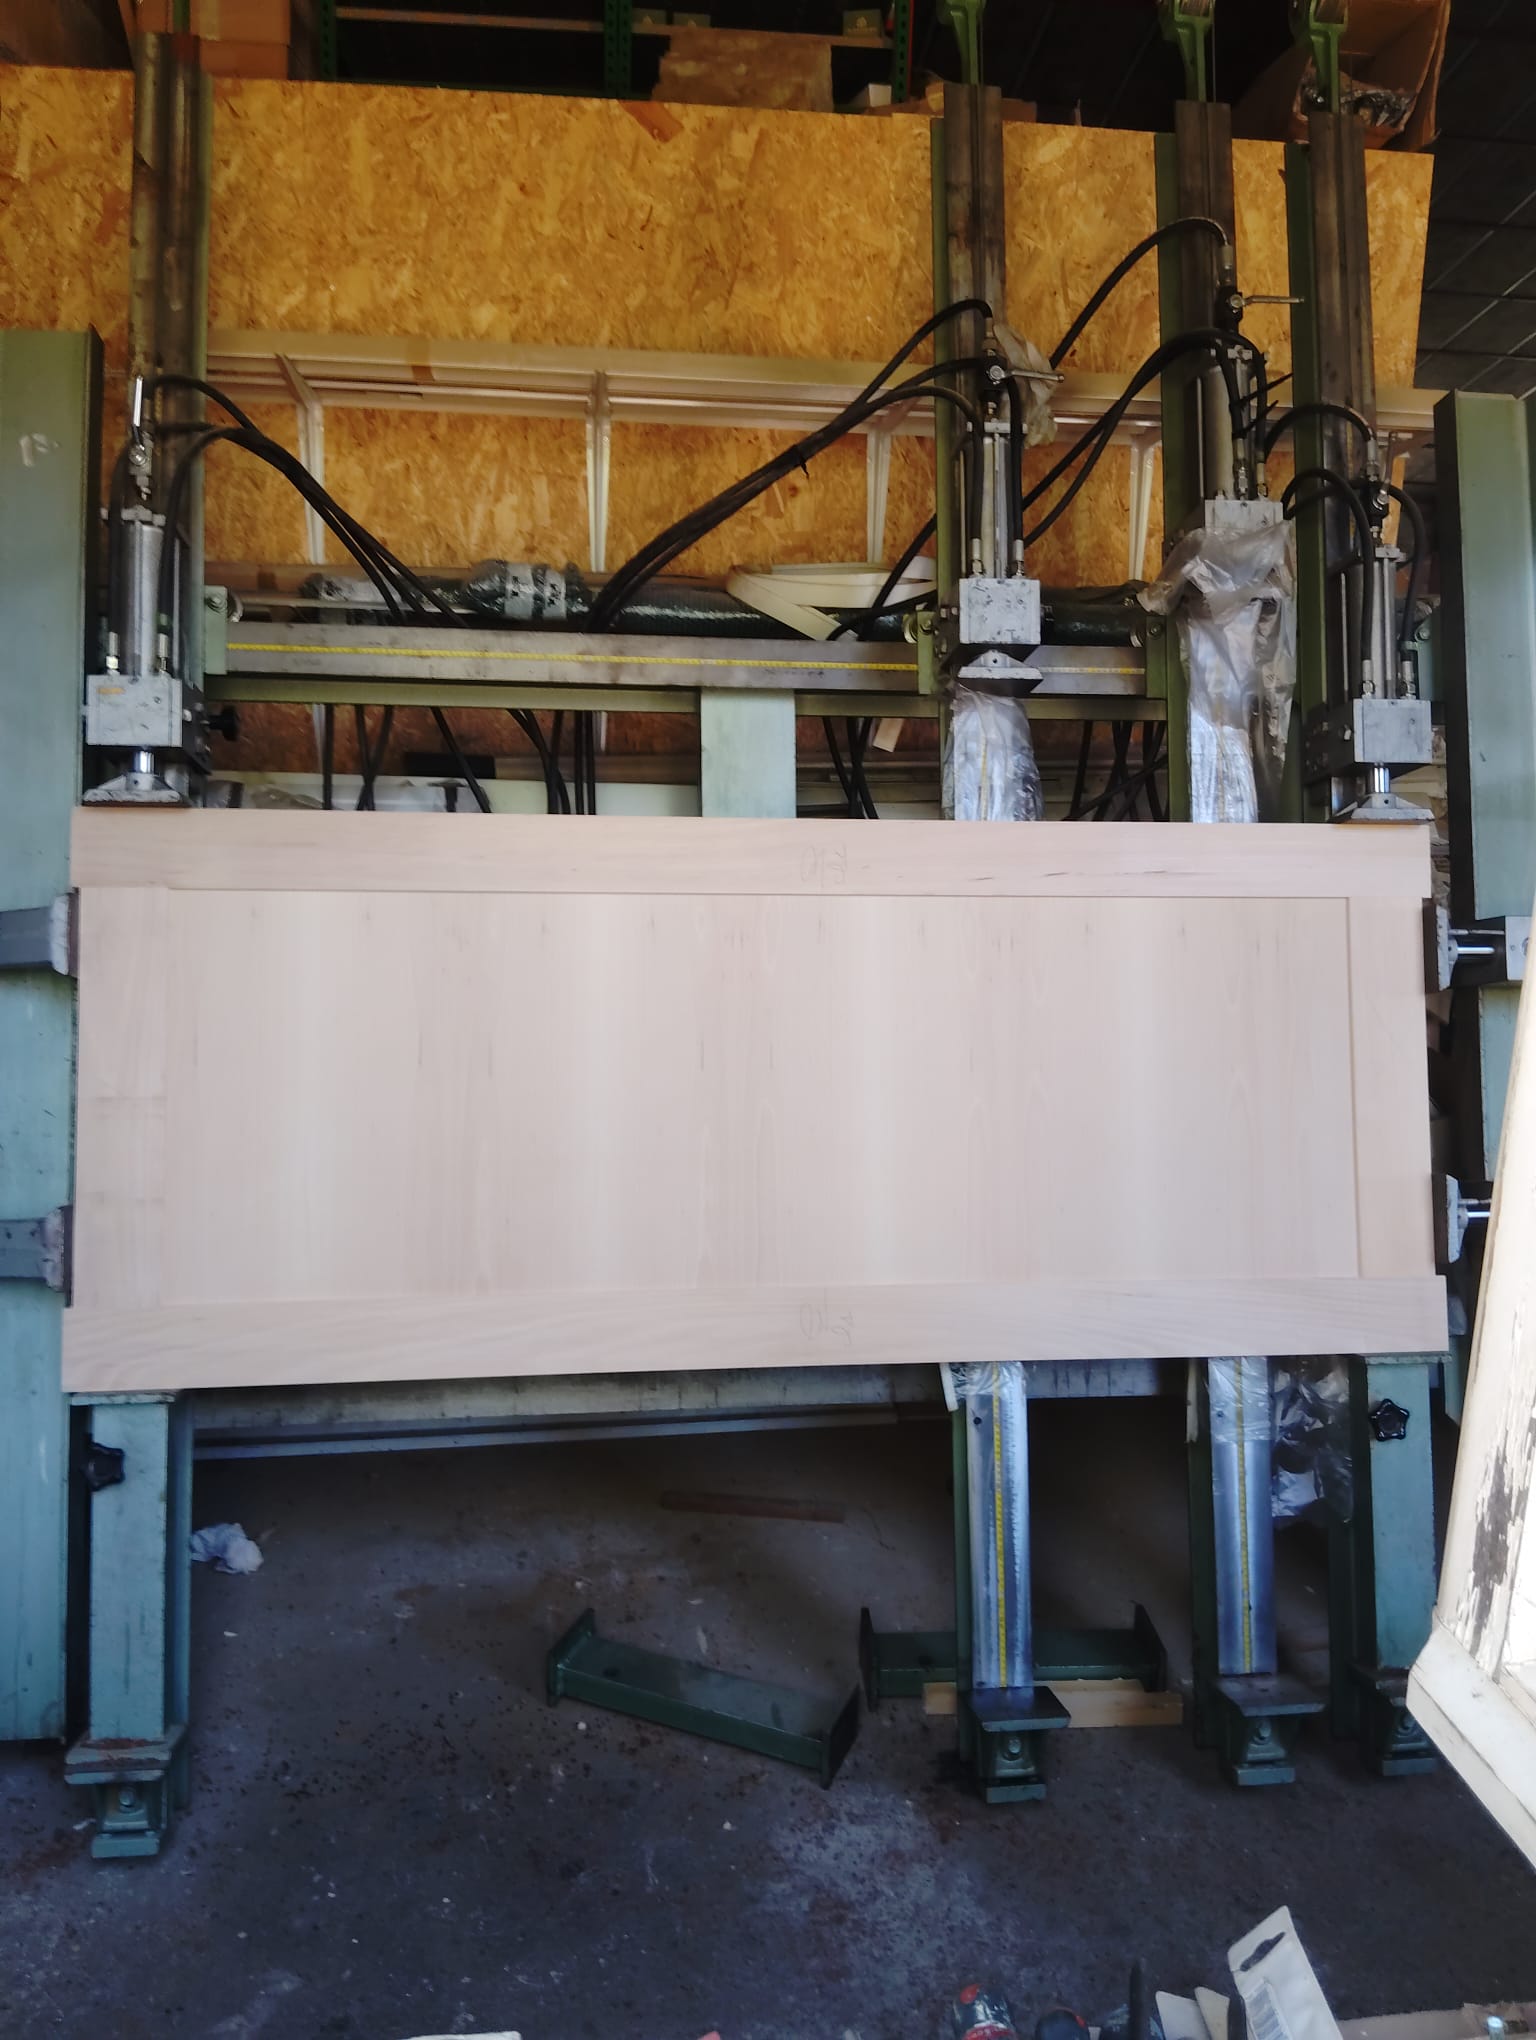
Je serre progressivement, en surveillant que les arasements viennent au contact des montants sur toute leur largeur. Puis je contrôle les deux diagonales, qui doivent être égales, et la planéité, qui doit rester parfaite sous la pression.
C’est à ce moment précis, porte encore sous presse, que je réalise le chevillage. Je perce chaque assemblage au diamètre 8 mm, de part en part du montant et du tenon. Les chevilles de hêtre sont encollées à la même colle D4 avant d’être chassées au maillet.
Encoller la cheville n’est pas superflu : la colle remplit le jeu résiduel, solidarise entièrement les deux pièces et empêche la cheville de reculer avec le temps. Colle et cheville travaillent ensemble — la colle assure le joint sur toute la surface de l’assemblage, la cheville assure la tenue mécanique.
Chaque assemblage reçoit deux chevilles traversantes, décalées l’une par rapport à l’autre, de sorte que la ligne qu’elles dessinent traverse l’assemblage en diagonale.
Ce décalage n’est pas décoratif. Deux chevilles alignées sur un même axe créeraient un point de pivot : le tenon pourrait encore tourner très légèrement autour de cette ligne, et c’est ce mouvement infime, répété sur des milliers d’ouvertures, qui finit par ouvrir un assemblage. Décalées en diagonale, les deux chevilles prennent l’assemblage en deux points éloignés dans les deux directions : toute tentative de rotation vient buter sur l’une ou sur l’autre. Le décalage répartit également l’effort dans la matière — deux perçages alignés dans le fil affaibliraient le tenon sur une même ligne de fibres et créeraient une amorce de fente.
Percer sous presse a un autre avantage : l’assemblage est serré, le tenon plaqué au fond de sa mortaise, et le perçage traverse les deux pièces exactement dans la position qu’elles auront définitivement. Les chevilles verrouillent donc la porte dans l’équerrage qui vient d’être contrôlé.
Et cela change tout dans l’organisation de l’atelier. Une porte chevillée n’a plus besoin d’attendre la prise complète de la colle sous presse : les chevilles tiennent l’assemblage mécaniquement dès qu’elles sont enfoncées. Je peux desserrer dans la foulée, sortir la porte, et engager immédiatement la suivante. Sur cinq portes, c’est la différence entre un chantier qui avance et un chantier qui attend : sans chevillage, il faudrait immobiliser la cadreuse plusieurs heures par porte. Là, les portes s’enchaînent et terminent leur prise de colle à plat sur tréteaux.
Le diamètre de 8 mm n’est pas choisi au hasard : c’est la section qui donne à la cheville une vraie résistance au cisaillement sans trop entamer la matière du tenon. Plus fine, elle risquerait de rompre à l’enfoncement ; plus grosse, elle affaiblirait le tenon qu’elle est censée retenir.
J’utilise du hêtre pour les chevilles, comme pour le bâti. C’est un bois dur et fibreux, qui supporte d’être chassé au maillet sans se rompre — c’est le bois traditionnel de la cheville de menuiserie — et il travaille exactement comme les montants dans lesquels il est enfoncé, sans créer de tension. Sur une porte vernie en hêtre clair, la cheville se fond en outre dans le parement, là où une essence contrastée signerait chaque assemblage d’un point sombre.
Le ponçage des plats à la ponceuse longue bande
La porte sort de la cadreuse assemblée et chevillée. Premier geste, dans la foulée du desserrage : l’arasement des chevilles, recoupées au ras du montant pendant que la porte est encore à portée de main.
Restent les plats — les deux faces de la porte — et c’est le ponçage qui va décider de la qualité du vernis. Ce travail se fait sur ma ponceuse longue bande SCIM Chambon. La bande abrasive est tendue entre deux tambours, sous laquelle la porte est présentée à plat ; un patin mobile presse la bande contre le bois et se déplace sur toute la surface. C’est l’outil qui convient à une pièce de cette dimension : la bande travaille sur une grande longueur et le patin suit un plan, ce qui garantit une surface réellement plane.
C’est précisément ce qu’une ponceuse portative ne sait pas faire : une orbitale suit les creux et les bosses au lieu de les corriger, et sur une porte de plus de deux mètres, la main finit toujours par appuyer davantage à certains endroits. La longue bande, elle, aplanit.
Ce que le ponçage rattrape
Trois choses. Les assemblages d’abord : malgré tout le soin du corroyage, il subsiste toujours un très léger désaffleur de quelques dixièmes entre traverse et montant. Les chevilles ensuite, qui affleurent déjà mais portent encore la trace de la coupe. Les traces de fabrication enfin : marques de crayon de l’établissement, empreintes de machine, éventuelles coulures de colle. Tout doit disparaître, car le vernis ne masque rien — il révèle.
Deux grains : 80 puis 120
Le premier passage se fait au grain 80. C’est le grain de travail, celui qui aplanit réellement : il efface les désaffleurs, arase les chevilles au nu du montant et fait disparaître les traces de fabrication.
Le second se fait au grain 120, et il n’a qu’une mission : effacer les rayures du 80. C’est aussi le grain sur lequel je m’arrête.
On pourrait croire qu’un grain plus fin — 150, 180 — donnerait un meilleur résultat. C’est l’inverse : un bois trop poncé se ferme, la fibre est écrasée, les pores sont bouchés, et le vernis n’a plus de prise. Le 120 laisse au bois juste ce qu’il faut de mordant pour que la première couche pénètre, tout en donnant une surface parfaitement lisse au toucher.
C’est aussi, et ce n’est pas un hasard, le même grain que celui du panneau poncé avant montage. Les deux matériaux arrivent ainsi au vernis dans le même état de surface. Si le bâti était poncé plus fin que le panneau, ou l’inverse, ils n’absorberaient pas le vernis de la même façon, et la différence se verrait — une plage plus mate en plein milieu du parement.
Je vérifie entre les deux passages, à la main et en lumière rasante. C’est le seul contrôle fiable : une rayure invisible de face apparaît immédiatement quand la lumière frôle le bois. C’est d’ailleurs ainsi que la porte sera vue une fois posée.
Le hêtre demande ici la même vigilance qu’ailleurs, pour une raison qui lui est propre : c’est un bois clair, et il brûle. Une bande usée, une pression trop forte, une porte laissée trop longtemps sous le patin, et il apparaît une marque brune qui ne s’enlève pas — ou seulement en creusant, ce qui déforme le plat.
Le calibrage à la scie à panneau
La porte est plane et d’équerre, mais pas encore à sa cote : elle a été fabriquée avec de la surcote, 5 mm en largeur et 20 mm en hauteur. Il reste à la calibrer sur la scie à panneau SCHEER, posée à plat sur le chariot et présentée à la lame pour recouper chacun de ses quatre chants.
Pourquoi calibrer à la fin
D’abord parce que le bois bouge : entre le corroyage et l’assemblage, il s’écoule plusieurs jours, et le hêtre travaille. Ensuite parce que l’assemblage introduit ses propres écarts, qu’un serrage en cadreuse, si soigné soit-il, ne supprime pas complètement.
Enfin — et c’est le point décisif ici — parce que chaque porte a sa propre cote. Les huisseries sont conservées, elles datent de la construction, et aucune n’est rigoureusement identique à sa voisine. Une baie peut différer de sa jumelle de plusieurs millimètres et n’être pas parfaitement d’équerre. Calibrer en fin de fabrication, c’est pouvoir donner à chaque porte la cote de sa baie, relevée sur place.
La surcote est plus importante en hauteur qu’en largeur, et ce n’est pas un hasard. En largeur, 5 mm suffisent. En hauteur, les 20 mm absorbent le détalonnage à ajuster au revêtement de sol en place, les différences de hauteur d’une baie à l’autre, et le fait que le bois de bout des traverses doit pouvoir être recoupé franchement des deux côtés sans entamer les tenons.
Les jeux de fonctionnement
Les cotes de recoupe ne sont pas celles de la baie : je déduis les jeux de fonctionnement, et ils ne sont pas les mêmes sur les quatre côtés.
| Côté | Jeu |
|---|---|
| Côté paumelles | 1 mm |
| Côté serrure | 3 mm |
| En partie haute | 2 mm |
| En partie basse | 10 mm |
Côté paumelles, 1 mm. C’est le côté fixe, celui qui ne bouge pas par rapport au bâti. Le jeu y est réduit au minimum, juste ce qu’il faut pour que la porte ne frotte pas. Un jeu plus large créerait un jour visible en permanence le long de l’axe de rotation.
Côté serrure, 3 mm. C’est le côté qui décrit un arc de cercle à chaque ouverture. Il lui faut de la place pour dégager sans buter contre le montant, et c’est lui qui absorbe les variations : celles du bois, celles du réglage, et celles de l’huisserie, qui n’est pas forcément d’équerre après plusieurs décennies.
En partie haute, 2 mm, pour permettre le réglage en hauteur sur les paumelles et éviter tout frottement contre la traverse du bâti.
En partie basse, 10 mm. C’est le jeu le plus important, et le plus souvent mal compris.
Le détalonnage et la VMC hygroréglable
Ces 10 millimètres ne sont pas une tolérance de pose. C’est un détalonnage volontaire, et il est indispensable au bon fonctionnement de la maison.
Cette habitation est équipée d’une VMC hygroréglable. Le principe de ce type de ventilation est un balayage général du logement : l’air neuf entre par les pièces de vie, à travers les entrées d’air des menuiseries, traverse toute la maison, et ressort par les bouches d’extraction placées dans les pièces humides — cuisine, salle de bains, WC.
Pour que ce circuit fonctionne, l’air doit pouvoir circuler d’une pièce à l’autre, portes fermées. Si les portes intérieures descendent trop bas, le passage est coupé : chaque pièce devient étanche, l’extraction ne trouve plus d’air à renouveler, et le système s’étouffe. Le résultat est immédiat et bien connu — condensation sur les vitrages, humidité qui stagne dans la salle de bains, moisissures dans les angles.
Le détalonnage est la solution : on ménage sous chaque porte un passage libre qui laisse l’air transiter sans rien y ajouter. C’est d’ailleurs une exigence réglementaire dans les logements équipés d’une ventilation mécanique.
C’est le genre de contrainte qu’on ne peut prendre en compte qu’en fabriquant sur mesure. Une porte standard arrive à une hauteur fixe, et il faut espérer que le sol tombe juste — ou la recouper après coup, ce qui abîme sa finition. Ici, le détalonnage a été intégré dès le calibrage, à la cote réelle de chaque baie et du revêtement de sol en place.
La reprise des quatre chants
Je recoupe la porte sur ses quatre côtés, en prenant appui à chaque fois contre le guide et en repartant d’un chant déjà recoupé : c’est la seule façon de garantir que le calibrage n’introduit pas lui-même un défaut d’équerre.
Deux précautions sur cette essence. Les éclats en sortie de lame d’abord : le hêtre est dense et cassant en bout de fibre, et la lame peut arracher un éclat sur l’arête de sortie — un défaut qui ne se rattrape pas, puisqu’il faudrait recouper la porte et lui retirer encore de la cote. La coupe en travers du fil ensuite, sur les traverses haute et basse : le bois de bout est plus délicat à couper proprement, et c’est là que se joue la qualité de l’arête.
Les chants restent en l’état à ce stade : ils ne seront poncés que plus tard, une fois la porte présentée dans sa baie et l’ajustage définitif terminé.
La dépose des isoplanes et la reprise des huisseries
Les cinq portes sont terminées à l’atelier. Elles partent maintenant sur le chantier, non pour être posées définitivement, mais pour un essai — une présentation complète dans les baies, avant vernissage. C’est une étape que beaucoup sautent, et c’est une erreur : mieux vaut découvrir un ajustement à faire sur une porte brute, que je peux encore reprendre à l’atelier, que sur une porte vernie.
Je commence par déposer les anciennes portes isoplanes. Elles se dégondent simplement, et elles quittent la maison sans que rien d’autre ne soit touché. C’est tout l’intérêt du parti pris de ce chantier : les huisseries restent en place, avec leurs peintures, leurs raccords avec les murs, leurs plinthes. Rien n’est déposé, rien n’est descellé, rien n’est cassé.
Dans une maison habitée, cette différence est considérable — je l’avais déjà éprouvée sur la rénovation d’un appartement à Albi, où l’enjeu était le même : intervenir sans transformer un chantier de menuiserie en chantier de peinture.
Le rebouchage des anciennes entailles
Une fois les portes déposées, je retire les anciennes paumelles des huisseries. Restent les entailles dans lesquelles elles étaient logées, et les trous de vis.
Ces empreintes doivent disparaître, pour deux raisons. La première est esthétique : les nouvelles paumelles n’ont ni les mêmes dimensions ni la même implantation, et une entaille laissée à découvert resterait visible à côté du nouveau positionnement. La seconde est mécanique : une nouvelle paumelle ne peut pas être vissée dans une zone criblée d’anciens trous, où les vis ne trouveraient plus de prise.
Je rebouche donc chaque entaille à la pâte à bois, en remplissant au-delà du nu de l’huisserie — le produit retire légèrement en séchant, et il vaut mieux avoir à poncer un excès qu’à repasser une seconde fois. Une fois sec, je ponce le superflu jusqu’à revenir exactement au nu du bâti.
La remise en peinture
Je repeins ensuite l’huisserie entière, et non pas seulement les zones reprises.
C’est un point sur lequel je ne transige pas. Une retouche localisée se voit toujours : la peinture neuve n’a jamais exactement la teinte de l’ancienne, qui a vieilli, jauni légèrement et pris la lumière de la pièce pendant des années. Une reprise ponctuelle laisserait trois taches claires alignées sur le montant, exactement là où l’œil se pose quand la porte est ouverte.
En repassant l’huisserie complète, j’obtiens une surface uniforme, sans aucune trace de l’ancienne implantation. Le bâti conservé a l’aspect d’un bâti neuf — et c’est ce qui permet à la porte neuve de ne pas être trahie par son encadrement.
Les huisseries sont repeintes en blanc, comme elles l’étaient d’origine. Le blanc fait ressortir le hêtre clair et dessine un cadre net autour de la porte, sans entrer en concurrence avec le bois. C’est aussi ce qui permet à la porte neuve de s’inscrire dans la maison telle qu’elle est, sans obliger les propriétaires à revoir la peinture des pièces.
C’est ce qui rend la solution crédible dans son ensemble : conserver les huisseries n’a d’intérêt que si le résultat est irréprochable. Sinon, autant tout déposer.
Les nouvelles paumelles
Les portes sont montées sur des paumelles Design Métal, référence PML Inox 140 × 70 × 3, choisies droites ou gauches selon le sens d’ouverture de chaque porte.
D’abord pour l’aspect : ces paumelles inox ont une ligne nette, sans ornement, qui accompagne le parti pris contemporain de l’ensemble. Sur des portes en hêtre clair au fil discret, une paumelle de style ancien ferait dissonance.
Ensuite pour la résistance. Une porte à panneau en hêtre massif ne pèse pas le même poids qu’une isoplane à âme alvéolaire — l’écart est considérable, et la quincaillerie doit être dimensionnée en conséquence. Ces paumelles, avec leurs 3 mm d’épaisseur et leur développé de 140 mm, encaissent cette charge sans jouer. Une paumelle sous-dimensionnée finit toujours par se déformer, et la porte descend : elle frotte au sol, elle ne ferme plus, et le défaut ne se rattrape qu’en changeant la quincaillerie.
Trois paumelles par porte, et non deux. C’est la règle sur une porte lourde : la troisième, en position intermédiaire, reprend une part de la charge et empêche surtout le montant de se voiler dans le temps sous son propre poids.
L’entaillage et le premier gondage
J’entaille les paumelles sur l’huisserie, aux nouvelles positions, puis sur la porte aux positions correspondantes, porte présentée dans sa baie pour que les deux entaillages se répondent exactement.
Puis je gonde la porte, et c’est le moment de vérité. Tout ce qui a été calculé à l’atelier se contrôle en situation réelle : les jeux sur tout le pourtour, l’alignement des trois paumelles — une seule mal alignée fait forcer la porte et finit par arracher ses vis —, le fonctionnement franc sans point dur, et l’affleurement au nu du bâti sur toute la hauteur.
C’est ici que se paie, ou non, le soin apporté au relevé et au calibrage. Sur des huisseries d’origine, jamais parfaitement d’équerre, il reste presque toujours un ajustement à faire. Mieux vaut le découvrir sur une porte brute.
Le relevé de la serrure
La porte étant gondée et fonctionnelle, je relève le positionnement de la serrure. C’est le bon moment, et même le seul moment juste : la porte est dans sa baie définitive, à sa hauteur définitive, avec ses jeux réels. Le relevé de la mortaise de serrure et du perçage de béquille se fait par rapport à la gâche existante de l’huisserie conservée.
C’est un point qu’on ne peut pas anticiper à l’atelier. Sur des huisseries d’origine, la hauteur de gâche varie d’une baie à l’autre, parfois de plusieurs centimètres. Usiner les serrures à une hauteur théorique reviendrait à devoir reprendre chaque gâche à la pose — donc à entamer une huisserie qu’on s’était justement engagé à préserver.
Le relevé fait sur les cinq portes, celles-ci sont dégondées et repartent à l’atelier.
L’usinage des serrures
Deux types de serrures selon la pièce
Les cinq portes ne reçoivent pas toutes la même serrure.
Les portes des chambres et du salon reçoivent une serrure à larder à clé L : un pêne demi-tour actionné par la béquille, et un pêne dormant commandé par une clé plate à panneton. Elle ne prétend pas à un rôle de sécurité — une porte de chambre n’a pas à résister à une effraction — mais elle permet de fermer une pièce à clé quand on le souhaite.
Les portes du WC et de la salle de bains reçoivent une serrure à condamnation : pas de clé, mais un bouton de condamnation à l’intérieur, et un décondamnateur à l’extérieur, manœuvrable à la pièce de monnaie. Un voyant indique de l’extérieur si la pièce est occupée.
C’est la solution qui s’impose dans une pièce d’eau, pour une raison de sécurité qu’on oublie souvent : elle permet d’ouvrir de l’extérieur en cas de problème. Une personne qui fait un malaise dans sa salle de bains derrière une porte fermée à clé oblige à casser la porte ; avec une condamnation, il suffit d’une pièce de monnaie.
Le mortaisage du coffre
La serrure à larder porte bien son nom : son coffre est entièrement noyé dans l’épaisseur du montant, contrairement à une serrure en applique qui se visse sur le parement. C’est ce qui donne une porte propre, sans rien qui dépasse.
Je creuse dans le chant du montant, côté serrure, une mortaise aux dimensions exactes du coffre. Cette entaille demande de l’attention pour une raison précise : elle est creusée dans le montant, c’est-à-dire dans la pièce structurelle. Trop profonde ou mal placée, elle affaiblirait le montant à un endroit déjà sollicité par la béquille et par le pêne. Je la positionne à la hauteur relevée sur site, entre les traverses, jamais dans une zone d’assemblage.
Ces serrures ont un axe de 50 mm — la distance entre le nu de la têtière et le centre du carré de béquille. Cet axe détermine tout le reste : la profondeur du mortaisage, et surtout la position de la béquille par rapport au chant. Cinquante millimètres est l’axe courant sur des portes intérieures de cette section ; il place la main à bonne distance du montant, sans que les doigts viennent buter contre l’huisserie à la manœuvre.
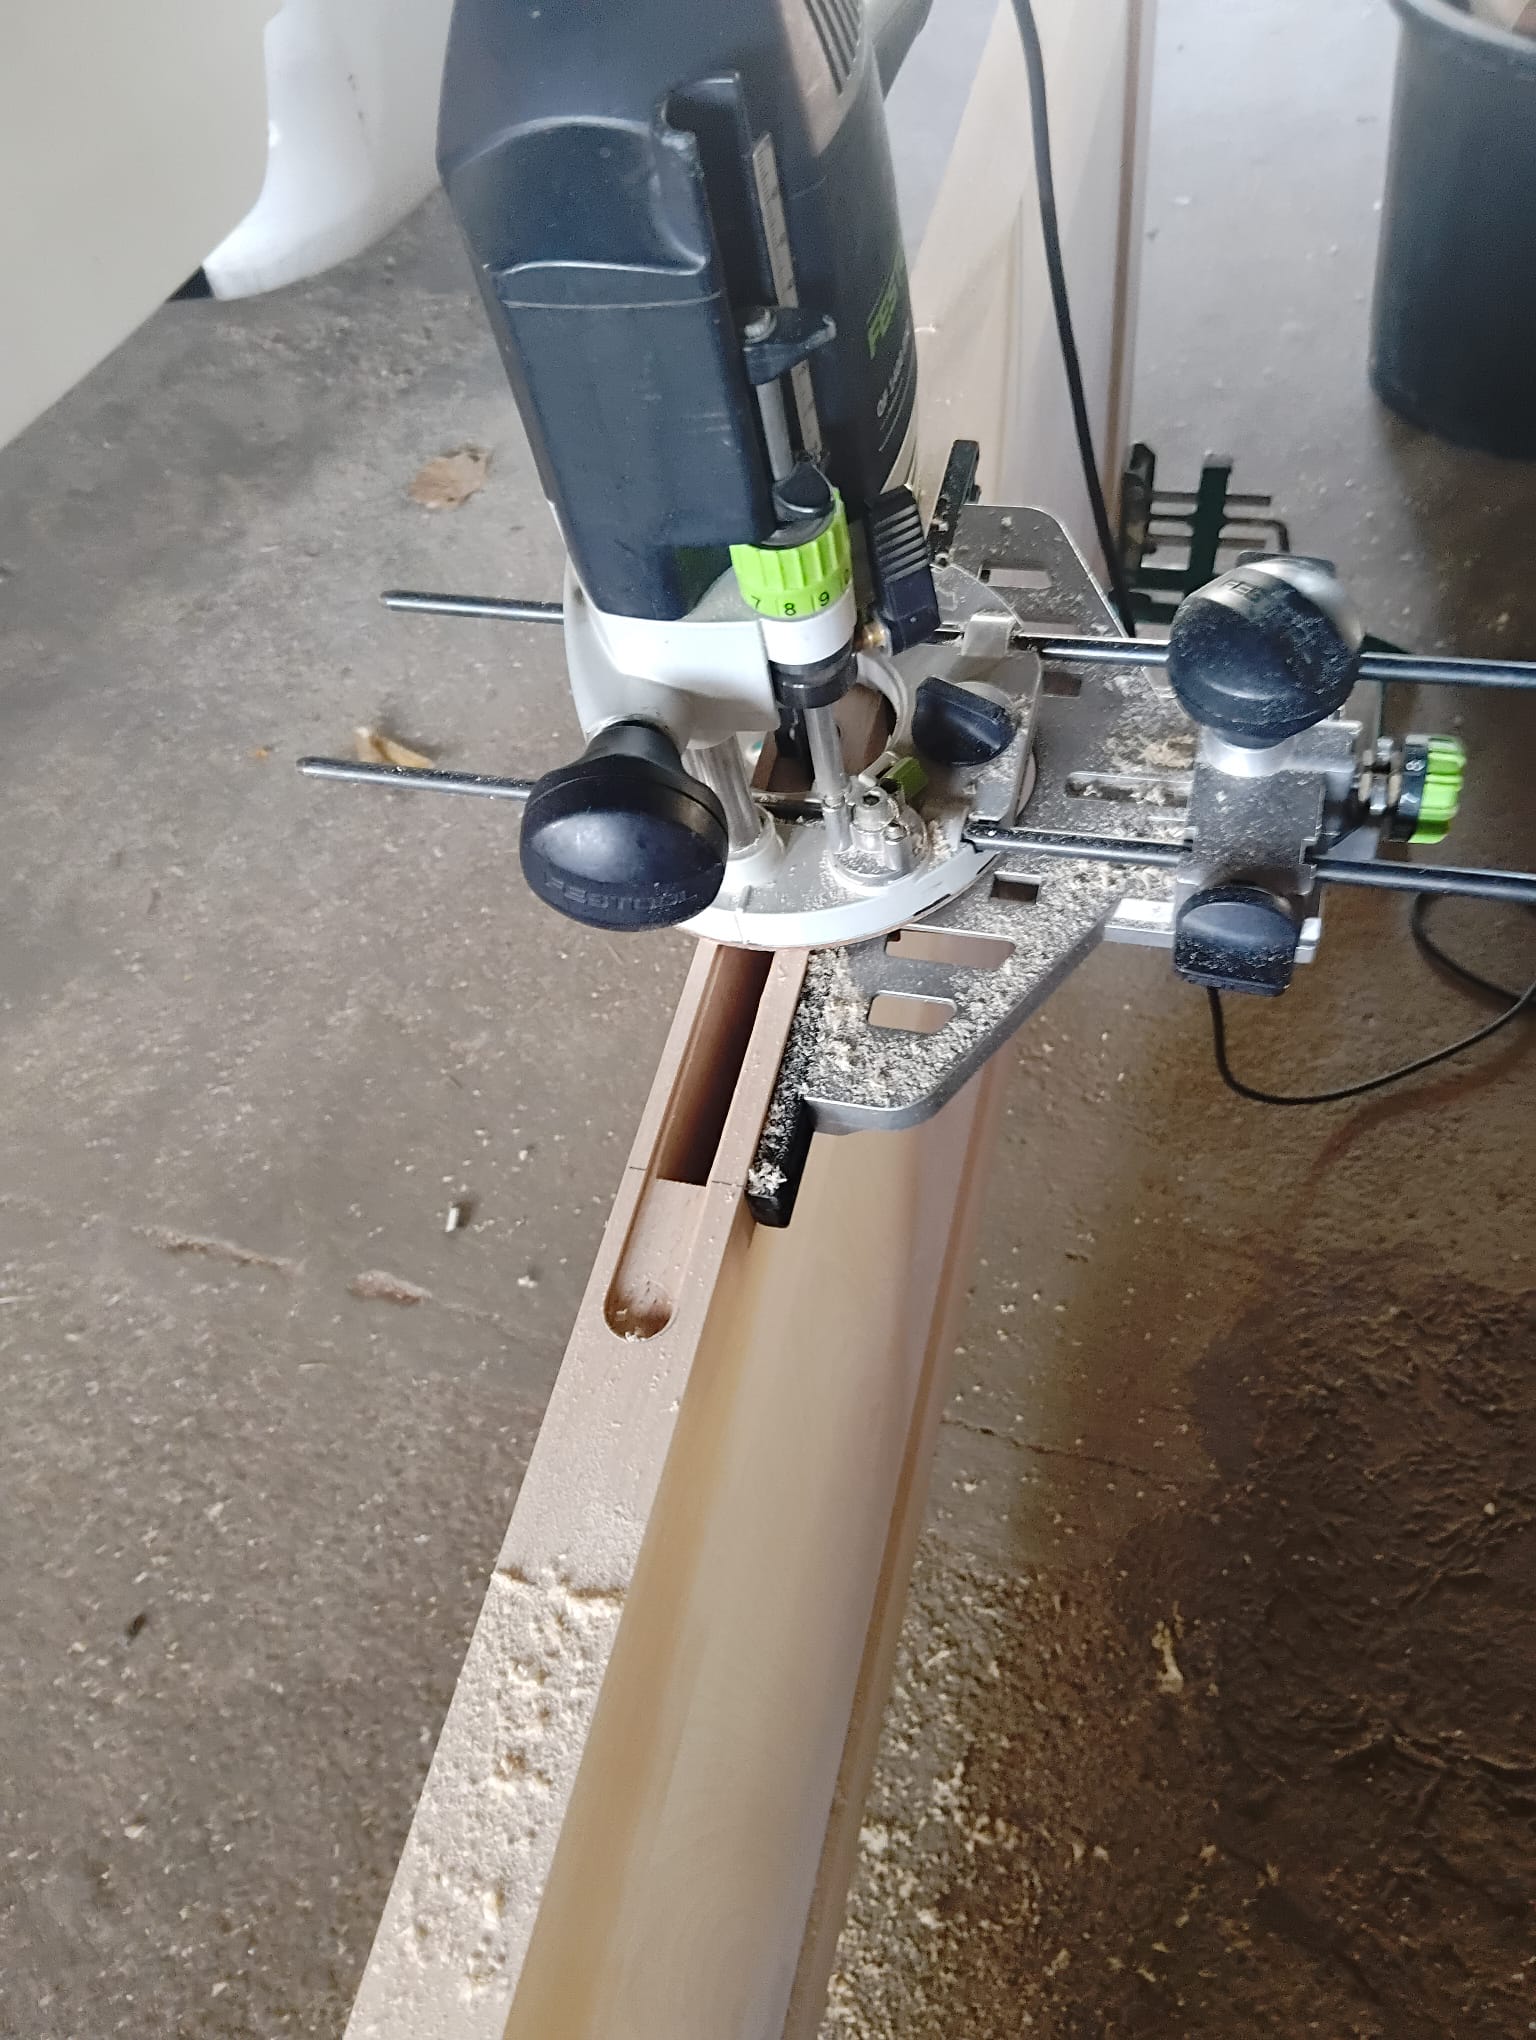
L’entaillage de la têtière à la défonceuse
Reste la têtière, la plaque métallique qui borde le coffre et par laquelle sortent les pênes. Elle doit être encastrée exactement au nu du chant. En saillie, même de quelques dixièmes, elle frotte contre l’huisserie à chaque fermeture, marque la peinture du bâti et empêche la porte de venir en butée. Trop enfoncée, elle laisse un creux disgracieux tout le long.
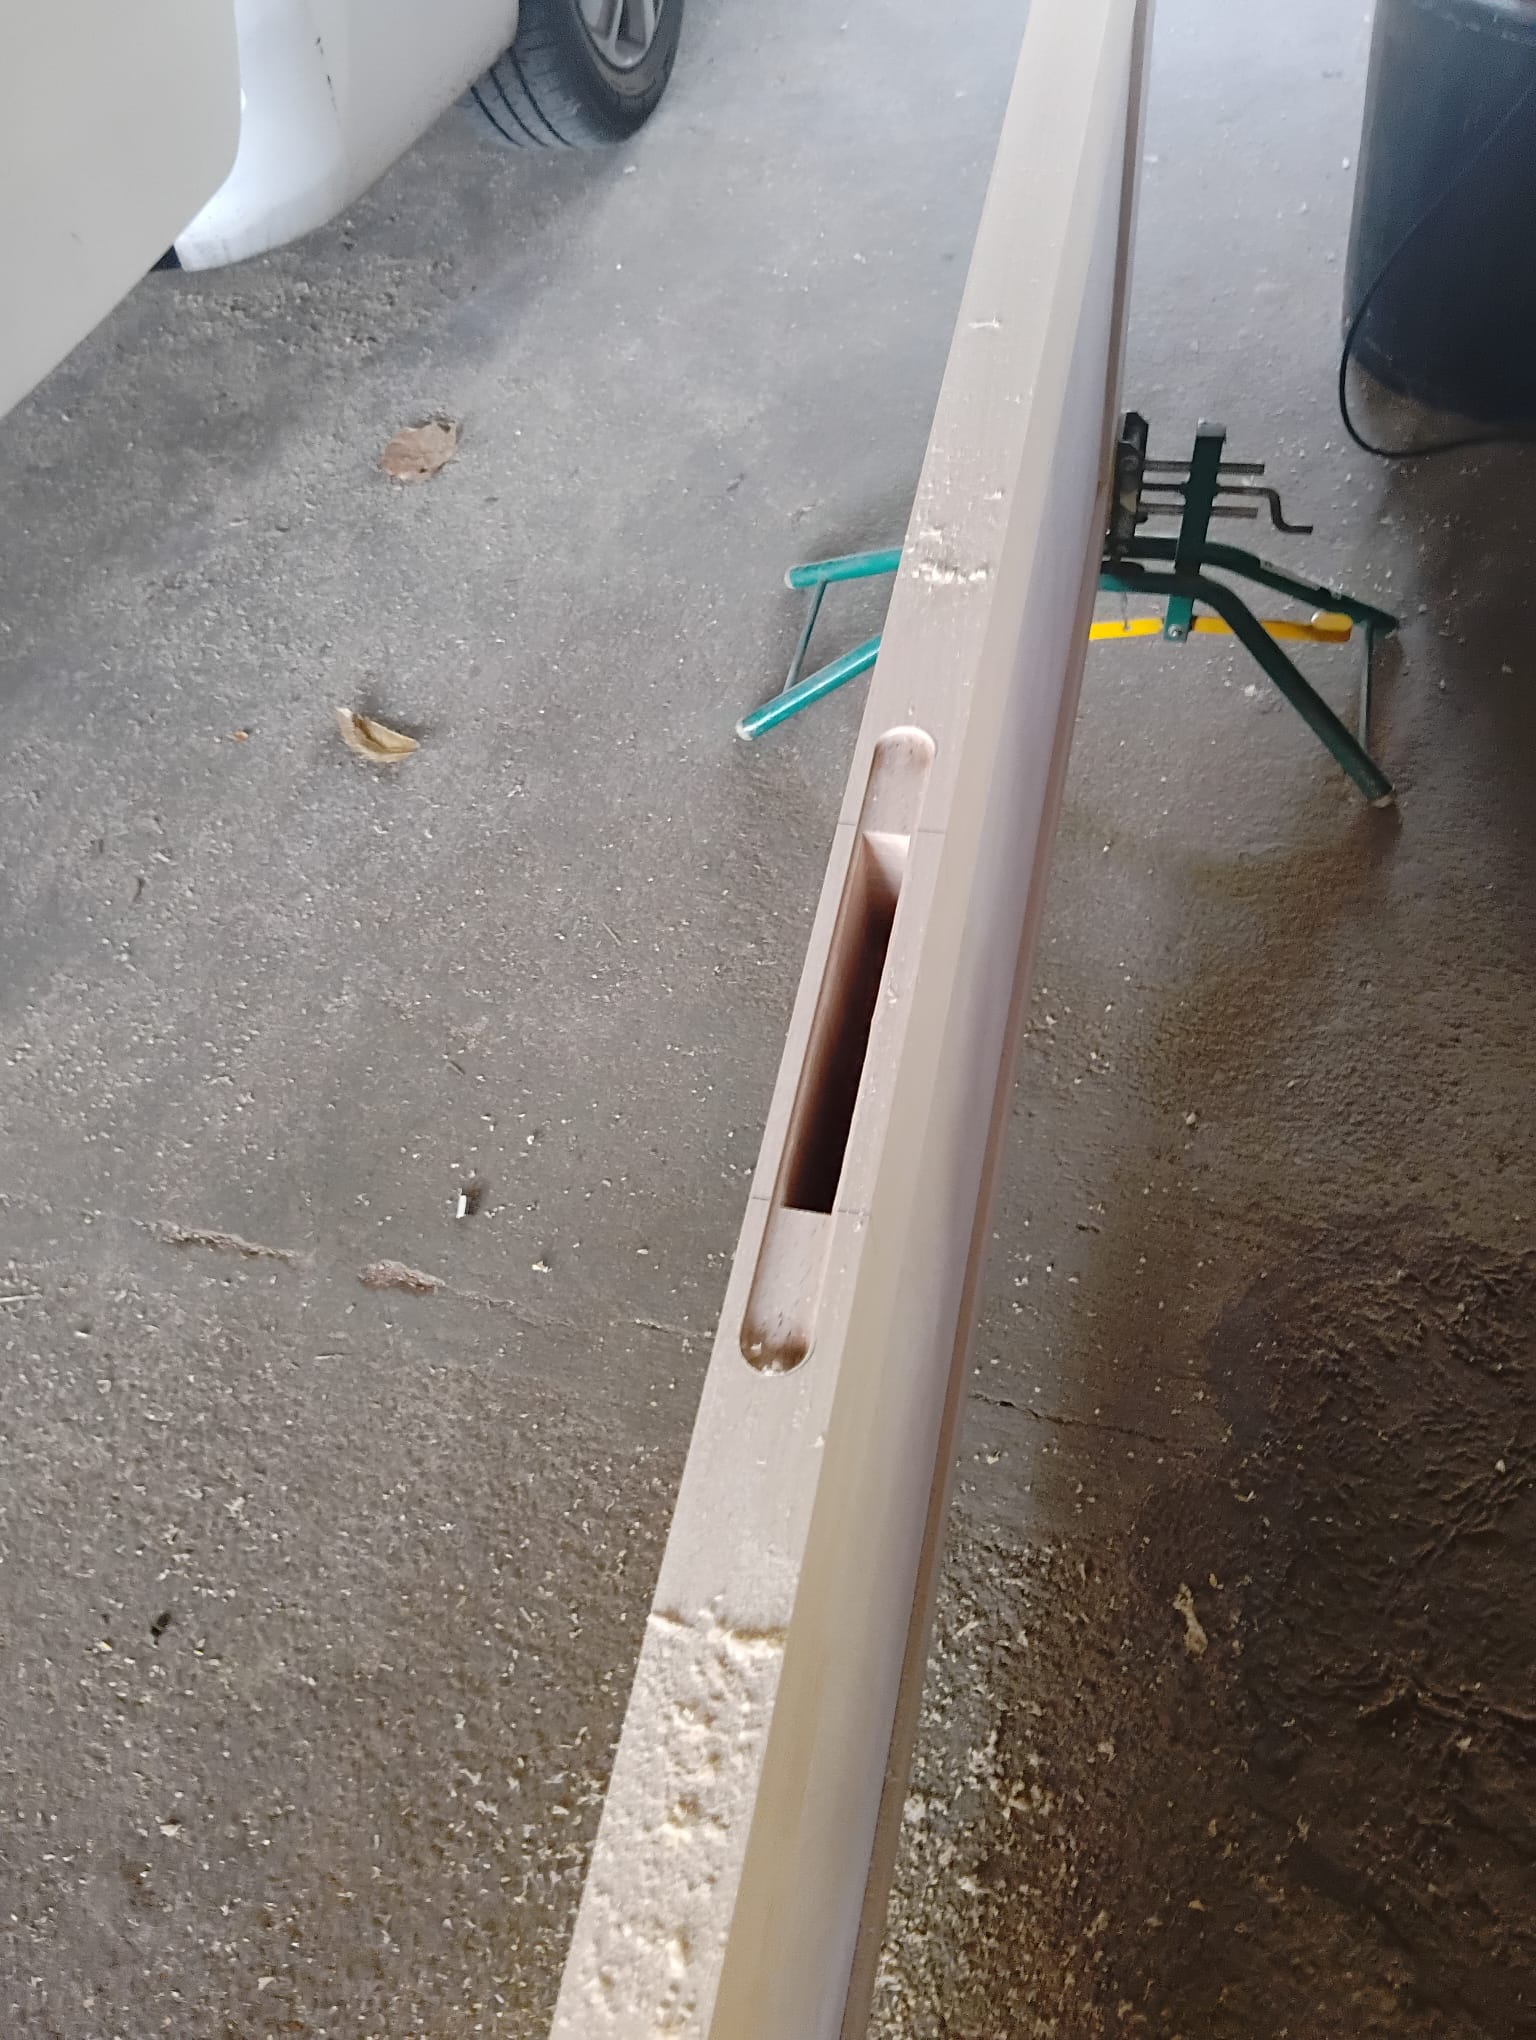
Je réalise cet entaillage à la défonceuse, guidée le long du chant. C’est l’outil qui donne une profondeur rigoureusement constante sur toute la longueur, égale à l’épaisseur de la têtière, et des bords nets — fait au ciseau, le fond serait irrégulier et la têtière ne porterait pas partout. Je reprends ensuite les angles au ciseau à bois, la défonceuse laissant nécessairement un arrondi à chaque extrémité.
Sur du hêtre, ce travail se fait proprement : la densité du bois joue ici en faveur du menuisier, l’entaille tient ses arêtes et ne s’effrite pas.
Les perçages de béquille et de clé
Le carré de béquille demande un perçage traversant, aux deux mêmes cotes exactement de part et d’autre de la porte. Un perçage décalé fait travailler la tige en biais, la béquille durcit et le mécanisme s’use prématurément. Le trou de clé ou de condamnation se perce selon le même principe, à l’entraxe donné par la serrure — cet entraxe étant une caractéristique du modèle, il n’y a aucune liberté sur cette cote.
Je perce depuis les deux faces, en me rejoignant au milieu plutôt qu’en traversant d’un seul trait : c’est la seule façon d’éviter l’éclat en sortie de mèche. Sur du hêtre clair qui recevra un vernis incolore, un éclat autour d’un trou de béquille serait définitif.
Chaque perçage est exécuté porte par porte, selon le relevé fait sur site — les cinq portes n’ont ni la même serrure, ni la même hauteur de gâche.
Une fois les usinages terminés, je monte la quincaillerie à blanc et je manœuvre : le pêne demi-tour doit sortir et rentrer franchement, la clé ou la condamnation fonctionner sans point dur. Puis je démonte tout.
La préparation avant vernissage
C’est le travail le plus ingrat de la fabrication et le plus déterminant. Le vernis ne corrige rien — il révèle. Une rayure, un angle mal cassé, une poussière laissée sur le parement, et le défaut sera piégé sous le film, définitivement.
La dépose complète de la quincaillerie
Premier geste : retirer toute la quincaillerie. Paumelles, serrures, béquilles, rosaces — tout est démonté et rien ne reste sur la porte.
C’est non négociable. Une pièce métallique laissée en place masque la surface qu’elle recouvre, et il subsistera une zone non vernie qui apparaîtra le jour où la quincaillerie bougera. Elle reçoit du vernis là où il n’a rien à faire, sur une paumelle inox ou une têtière. Elle fige les mécanismes enfin : un pêne verni ne coulisse plus.
Les pièces sont mises de côté porte par porte, repérées. Rien n’est mélangé : chaque serrure retourne dans la porte pour laquelle elle a été usinée, chaque paumelle dans son entaille. Sur cinq portes dont deux ont des serrures différentes et dont les paumelles sont droites ou gauches selon le sens d’ouverture, ce repérage évite de perdre du temps à la pose.
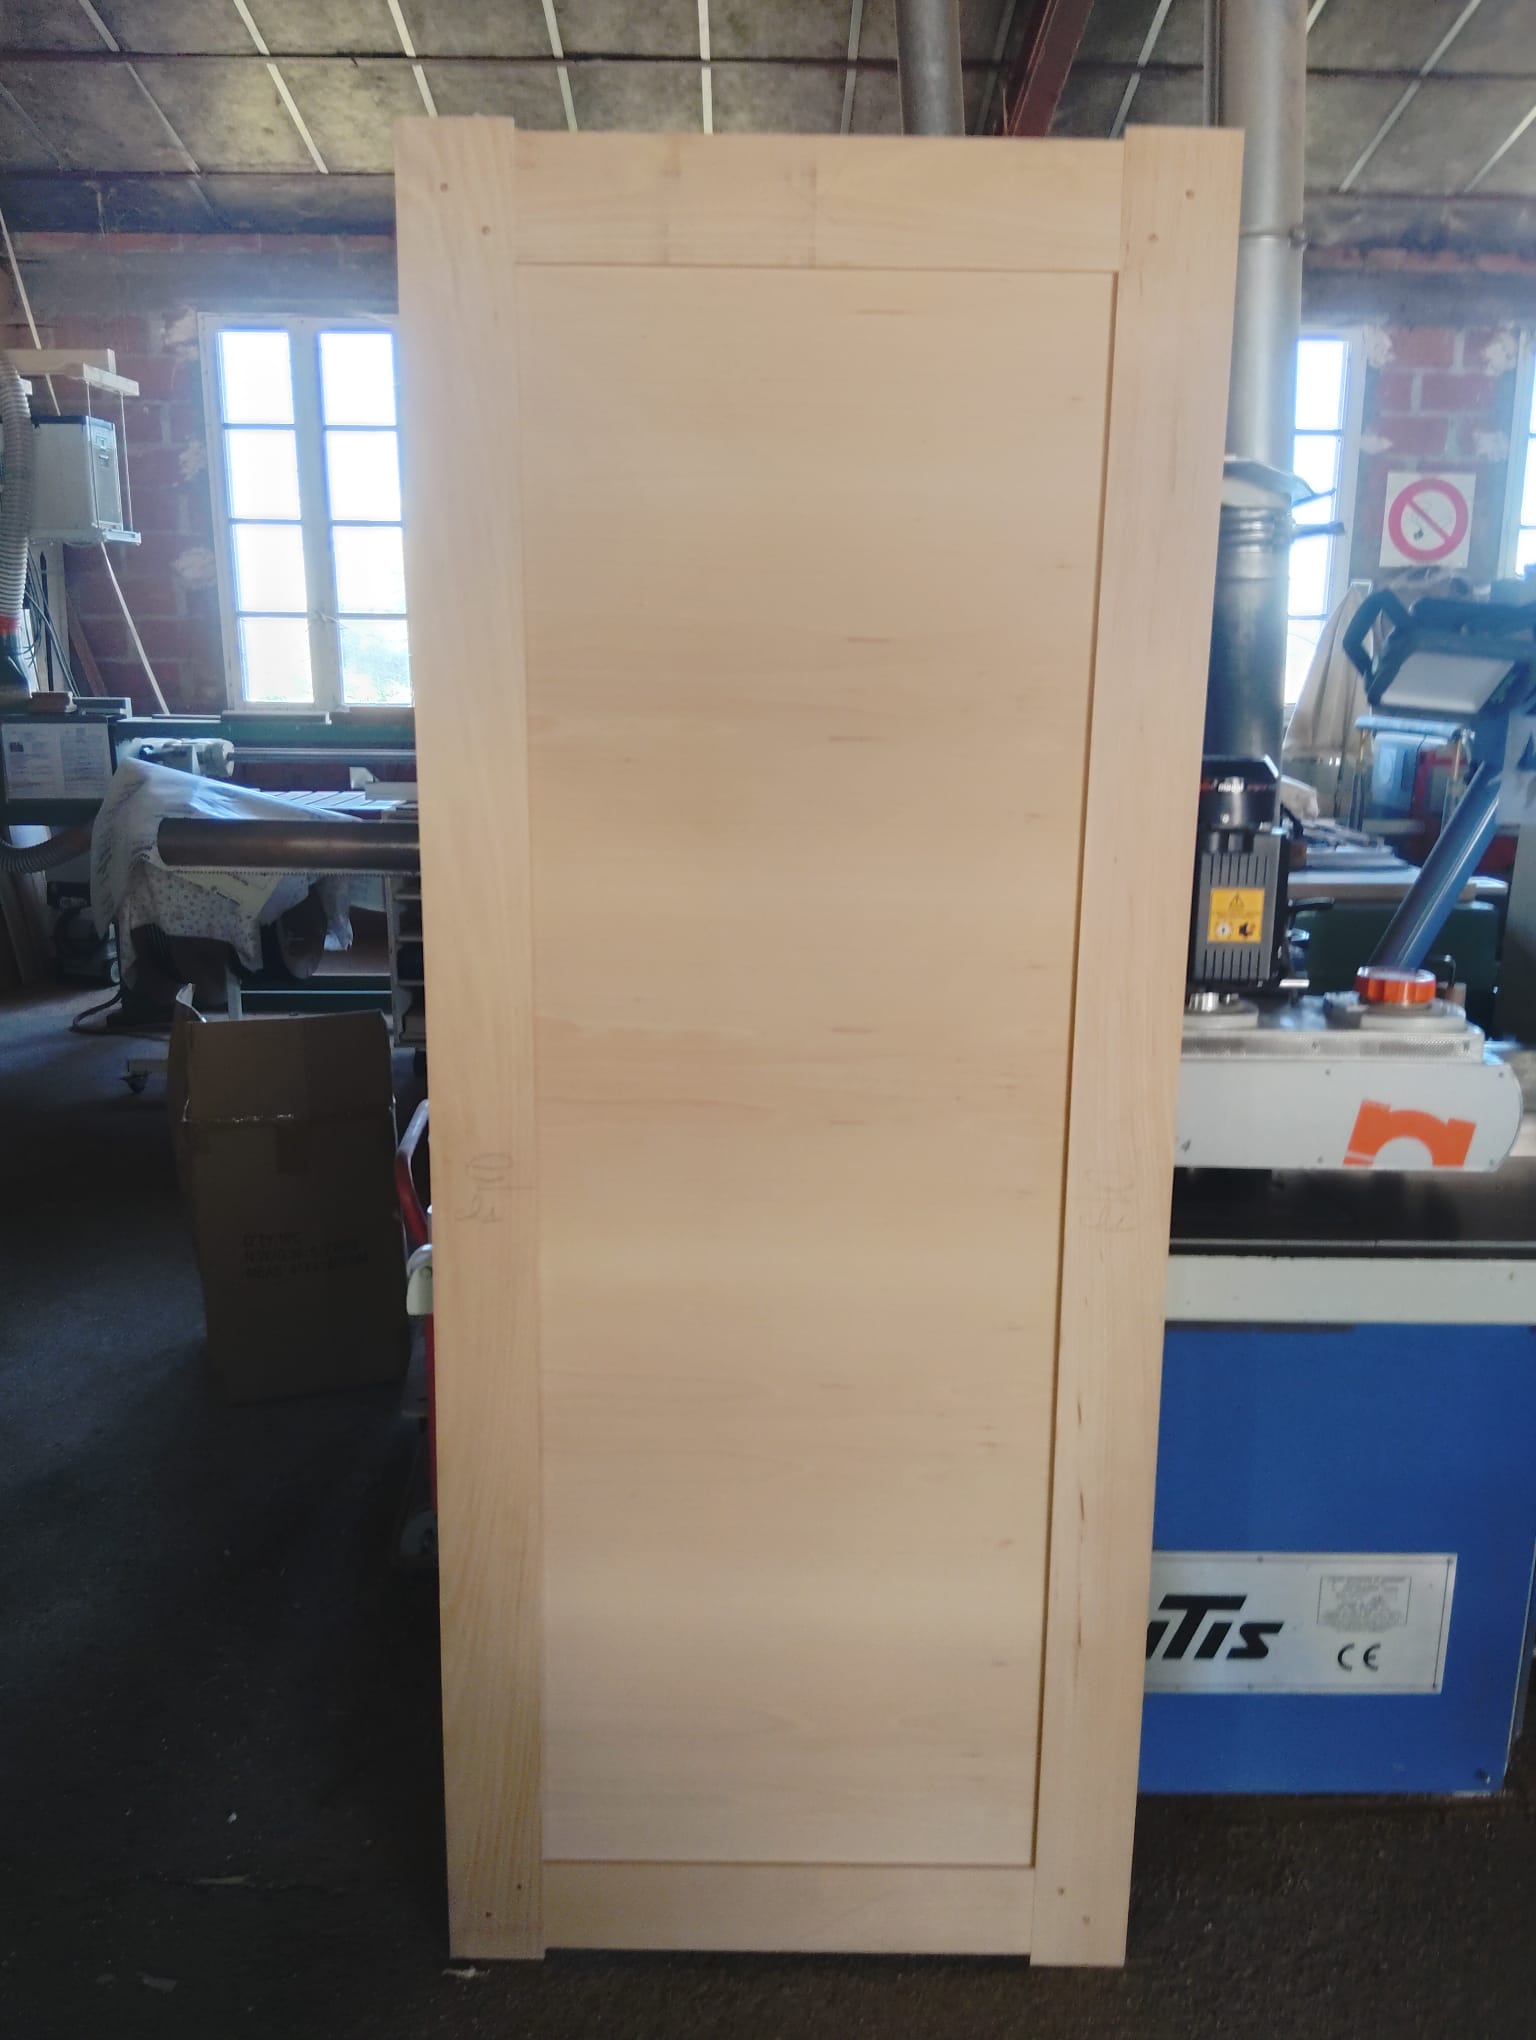
Le ponçage général au grain 120
La porte est alors entièrement nue, et je peux la poncer sans obstacle. Je reprends tout au grain 120 — le même que celui du panneau avant montage, le même que la finition en longue bande.
Cette constance est une nécessité : toute la porte doit arriver au vernis dans le même état de surface, le bâti en hêtre massif comme le panneau replaqué et les chants recoupés à la scie. Une zone poncée plus fin ou plus grossier n’absorberait pas le vernis de la même façon.
Je reprends les deux plats, déjà travaillés en longue bande mais depuis manipulés, transportés sur le chantier, gondés, dégondés et rapportés. Il faut effacer les traces de ces allers-retours. Je ponce ensuite les quatre chants, qui n’avaient volontairement pas été traités après le calibrage : c’est maintenant qu’ils reçoivent leur finition, une fois les cotes définitives acquises et l’ajustage vérifié en situation.
Casser tous les angles
Vient le point le plus délicat, celui qui distingue une porte finie d’une porte simplement poncée : casser les angles.
Chaque arête vive est très légèrement adoucie, d’un simple passage de papier. Il ne s’agit pas d’arrondir — une arête trop cassée donne une porte molle, sans dessin — mais de supprimer le fil coupant.
Deux raisons. Le vernis d’abord : sur une arête parfaitement vive, le film s’amincit, ne tient pas, et finit par s’écailler au premier choc. L’usage ensuite : une porte se touche, on s’appuie dessus, les enfants passent la main dessus.
Je casse donc tous les angles : ceux des chants, ceux des arêtes de la porte, et aussi — c’est ce qu’on oublie — ceux autour du panneau, sur le pourtour intérieur du cadre.
Ces angles-là demandent la plus grande prudence. Le papier travaille à quelques millimètres du panneau replaqué, dont le placage ne fait que quelques dixièmes de millimètre. Un dérapage, une pression un peu forte, et on raye le panneau ou on perce son placage — et il n’y a plus moyen de refaire un panneau dans une porte assemblée et chevillée. Je travaille donc à la main, à petits gestes, en accompagnant l’arête et sans jamais laisser le papier déborder sur le panneau.
Le dépoussiérage
Dernière opération, et pas la moindre. Toute la porte y passe : les plats, les chants, les angles, et surtout les angles rentrants entre le panneau et le bâti, où la poussière de ponçage s’accumule et d’où elle ne part pas d’elle-même. C’est précisément là qu’elle ressortirait au vernissage, entraînée par le pistolet et figée dans le film.
Ce travail est repris à l’identique sur les cinq portes. Elles seront vues côte à côte, ouvertes sur le même couloir, éclairées par la même lumière : une porte préparée moins soigneusement que ses voisines se remarquerait immédiatement. La régularité d’une série se joue ici, pas au vernissage.
Le vernissage au pistolet
Le produit
J’applique un vernis Milesi Naturel OP 20, un polyuréthane bi-composant, catalysé avec son durcisseur LNB 99. L’aspect obtenu est un satiné mat.
Le terme « bi-composant » n’est pas un détail commercial. Un vernis monocomposant sèche par évaporation de son solvant : le film durcit, mais il reste sensible à ce qui l’a formé. Un bi-composant durcit par réaction chimique entre la base et son durcisseur ; le film obtenu ne se ramollit plus et résiste aux rayures, aux chocs et au nettoyage répété.
Sur des portes de communication, cette différence compte. Une porte de couloir est touchée plusieurs fois par jour, poussée à la main, frottée par le passage, nettoyée régulièrement autour de la béquille. Un vernis d’intérieur ordinaire s’y use en quelques années, en particulier autour de la poignée.
Le satiné mat sur du hêtre
Un vernis brillant réfléchit la lumière, durcit le rendu et donne au bois un aspect plastifié qui trahit immédiatement le produit. Sur du hêtre clair, dont l’intérêt est justement la finesse du fil et la douceur de la teinte, ce serait à contresens.
Le satiné mat fait l’inverse : il ne renvoie pas la lumière, il la diffuse. On voit le hêtre et non le vernis. C’est ce qui donne à ces portes leur caractère contemporain — une surface franche, sans effet, dans laquelle la fibre reste lisible. C’est aussi le plus indulgent à l’usage : un brillant montre chaque trace de doigt, un satiné mat les absorbe.
L’application, deux couches à plat
Le vernis est appliqué au pistolet, en deux couches. Le pistolet dépose un film d’épaisseur parfaitement régulière, sans trace d’outil : une brosse, aussi bien menée soit-elle, marque toujours son passage sur une surface de cette dimension et laisse des reprises visibles.
Les portes sont vernies à plat sur tréteaux, seule position qui convienne pour une finition soignée. Une porte vernie debout laisse le produit couler : il glisse le long des montants, s’accumule en bas et forme des coulures qu’il faudra poncer et reprendre. À plat, le vernis s’étale d’un poids égal, s’auto-lisse en séchant et donne un film régulier. C’est aussi ce qui permet de traiter correctement les angles rentrants autour du panneau : à l’horizontale, on voit ce qu’on fait, on charge le pistolet dans l’angle et on reprend l’excédent avant qu’il ne fige.
Je traite une face complète, chants compris, puis je laisse sécher avant de retourner la porte.
L’égrenage entre les couches
Entre les deux couches, la porte est égrenée au grain 240.
C’est une étape qu’on serait tenté de sauter, et c’est une erreur. La première couche pénètre dans le bois et relève la fibre : les fibres couchées par le ponçage se redressent au contact du produit et durcissent dans cette position. La surface, parfaitement lisse avant vernissage, ressort légèrement rêche au toucher.
L’égrenage couche ces fibres relevées et élimine les quelques poussières que le film a pu piéger en séchant. Le grain 240 est volontairement plus fin que tout ce qui a précédé : on ne cherche pas à poncer le bois, et un grain plus agressif entamerait la première couche au lieu de la préparer. Le geste est léger, sans pression, juste de quoi retrouver une surface lisse sous la main.
La seconde couche vient alors se poser sur un support parfait. C’est elle qui donne l’aspect final, et elle ne rattrape rien : tout ce qui n’a pas été égrené restera sensible sous la main pendant toute la vie de la porte. Un dépoussiérage soigné suit l’égrenage.
Le vernissage en cabine
Les portes sont vernies en cabine, et c’est ce qui permet de tenir la cadence.
Une atmosphère filtrée d’abord : l’air est aspiré et renouvelé en permanence, et la poussière ne retombe pas sur un film encore ouvert. C’est déterminant dans un atelier de menuiserie, où le moindre courant d’air remet en suspension la poussière de ponçage.
Une température maîtrisée ensuite. Les 25 °C ne sont pas un hasard : un polyuréthane catalysé sèche par réaction chimique, et cette réaction dépend directement de la température. Trop froid, le film reste ouvert plusieurs heures et capte tout ce qui passe ; trop chaud, il tire trop vite et se tend mal.
Une régularité enfin : les cinq portes sont vernies dans exactement les mêmes conditions.
Ce que permet le durcisseur
Le durcisseur LNB 99 n’apporte pas seulement la résistance du film, il apporte un séchage rapide — une heure à 25 °C avant de retourner une porte ou d’appliquer la couche suivante.
Sur une série de cinq portes, cela change l’organisation du travail. Chaque porte se vernit face après face : il faut attendre qu’une face soit sèche avant de la retourner, puis recommencer pour la seconde couche. Avec un produit à séchage lent, chaque porte immobiliserait l’atelier pendant des jours.
Le vrai bénéfice n’est pas seulement une question de délai : les cinq portes sont vernies dans la même ambiance, avec le même produit préparé dans les mêmes conditions. Un chantier étalé sur plusieurs semaines, avec des reprises par temps différents, donne des portes qui ne se ressemblent pas tout à fait — une nuance de satiné, une différence de tendu. Côte à côte dans un couloir, cela se voit.
Le séchage rapide limite aussi le temps d’exposition à la poussière. Plus le film ferme vite, plus la finition est nette — et c’est ce qui donne cette surface tendue, sans reprise, qu’on attend d’une porte vernie.
La pose des portes intérieures en bois à Carmaux
L’emballage et le transport
Les portes sont emballées une par une au film bulle avant d’être chargées.
C’est une précaution qu’on pourrait croire excessive sur un trajet de quelques kilomètres. Elle ne l’est pas. Chaque porte représente à ce stade l’intégralité du travail décrit jusqu’ici. Un choc contre un montant, une arête frottée dans le camion, un angle marqué au déchargement, et il faut égrener, revernir, attendre le séchage — une journée perdue.
Le polyuréthane est résistant à l’usage, mais un film neuf ne pardonne pas un impact franc. Les arêtes sont les points les plus exposés : ce sont elles qui portent quand on manipule une porte, et c’est là que le film est le plus mince malgré les angles cassés avant vernissage. Le film bulle amortit précisément ces contacts, et il épouse le chant sans marquer la surface.
La quincaillerie remontée sur place
Toute la quincaillerie est remontée sur le chantier, et non à l’atelier.
Le choix tient précisément à l’emballage. Une porte équipée de ses trois paumelles et de sa serrure présente des pièces métalliques en saillie sur ses chants : elles accrochent la protection, la déchirent, et risquent de marquer la porte voisine dans le camion. Une porte nue est un volume simple, plat, qu’on emballe correctement et qu’on manipule sans risque.
Il y a une seconde raison, plus pratique : monter la quincaillerie sur place permet de la poser une fois pour toutes, dans sa position définitive. Les entailles ont été faites lors de l’essai à blanc, les perçages sont en place, il ne reste qu’à visser.
Chaque porte retrouve ses pièces, celles qui ont été repérées lors de la dépose : sa serrure, usinée à la hauteur de gâche relevée sur sa baie, et ses paumelles droites ou gauches selon son sens d’ouverture. Rien n’est interchangeable sur ces cinq portes.
La béquille et les rosaces
Les portes reçoivent une béquille Hoppe Toulon en inox, montée sur rosaces — rosace clé L pour les chambres et le salon, rosace de condamnation pour le WC et la salle de bains.
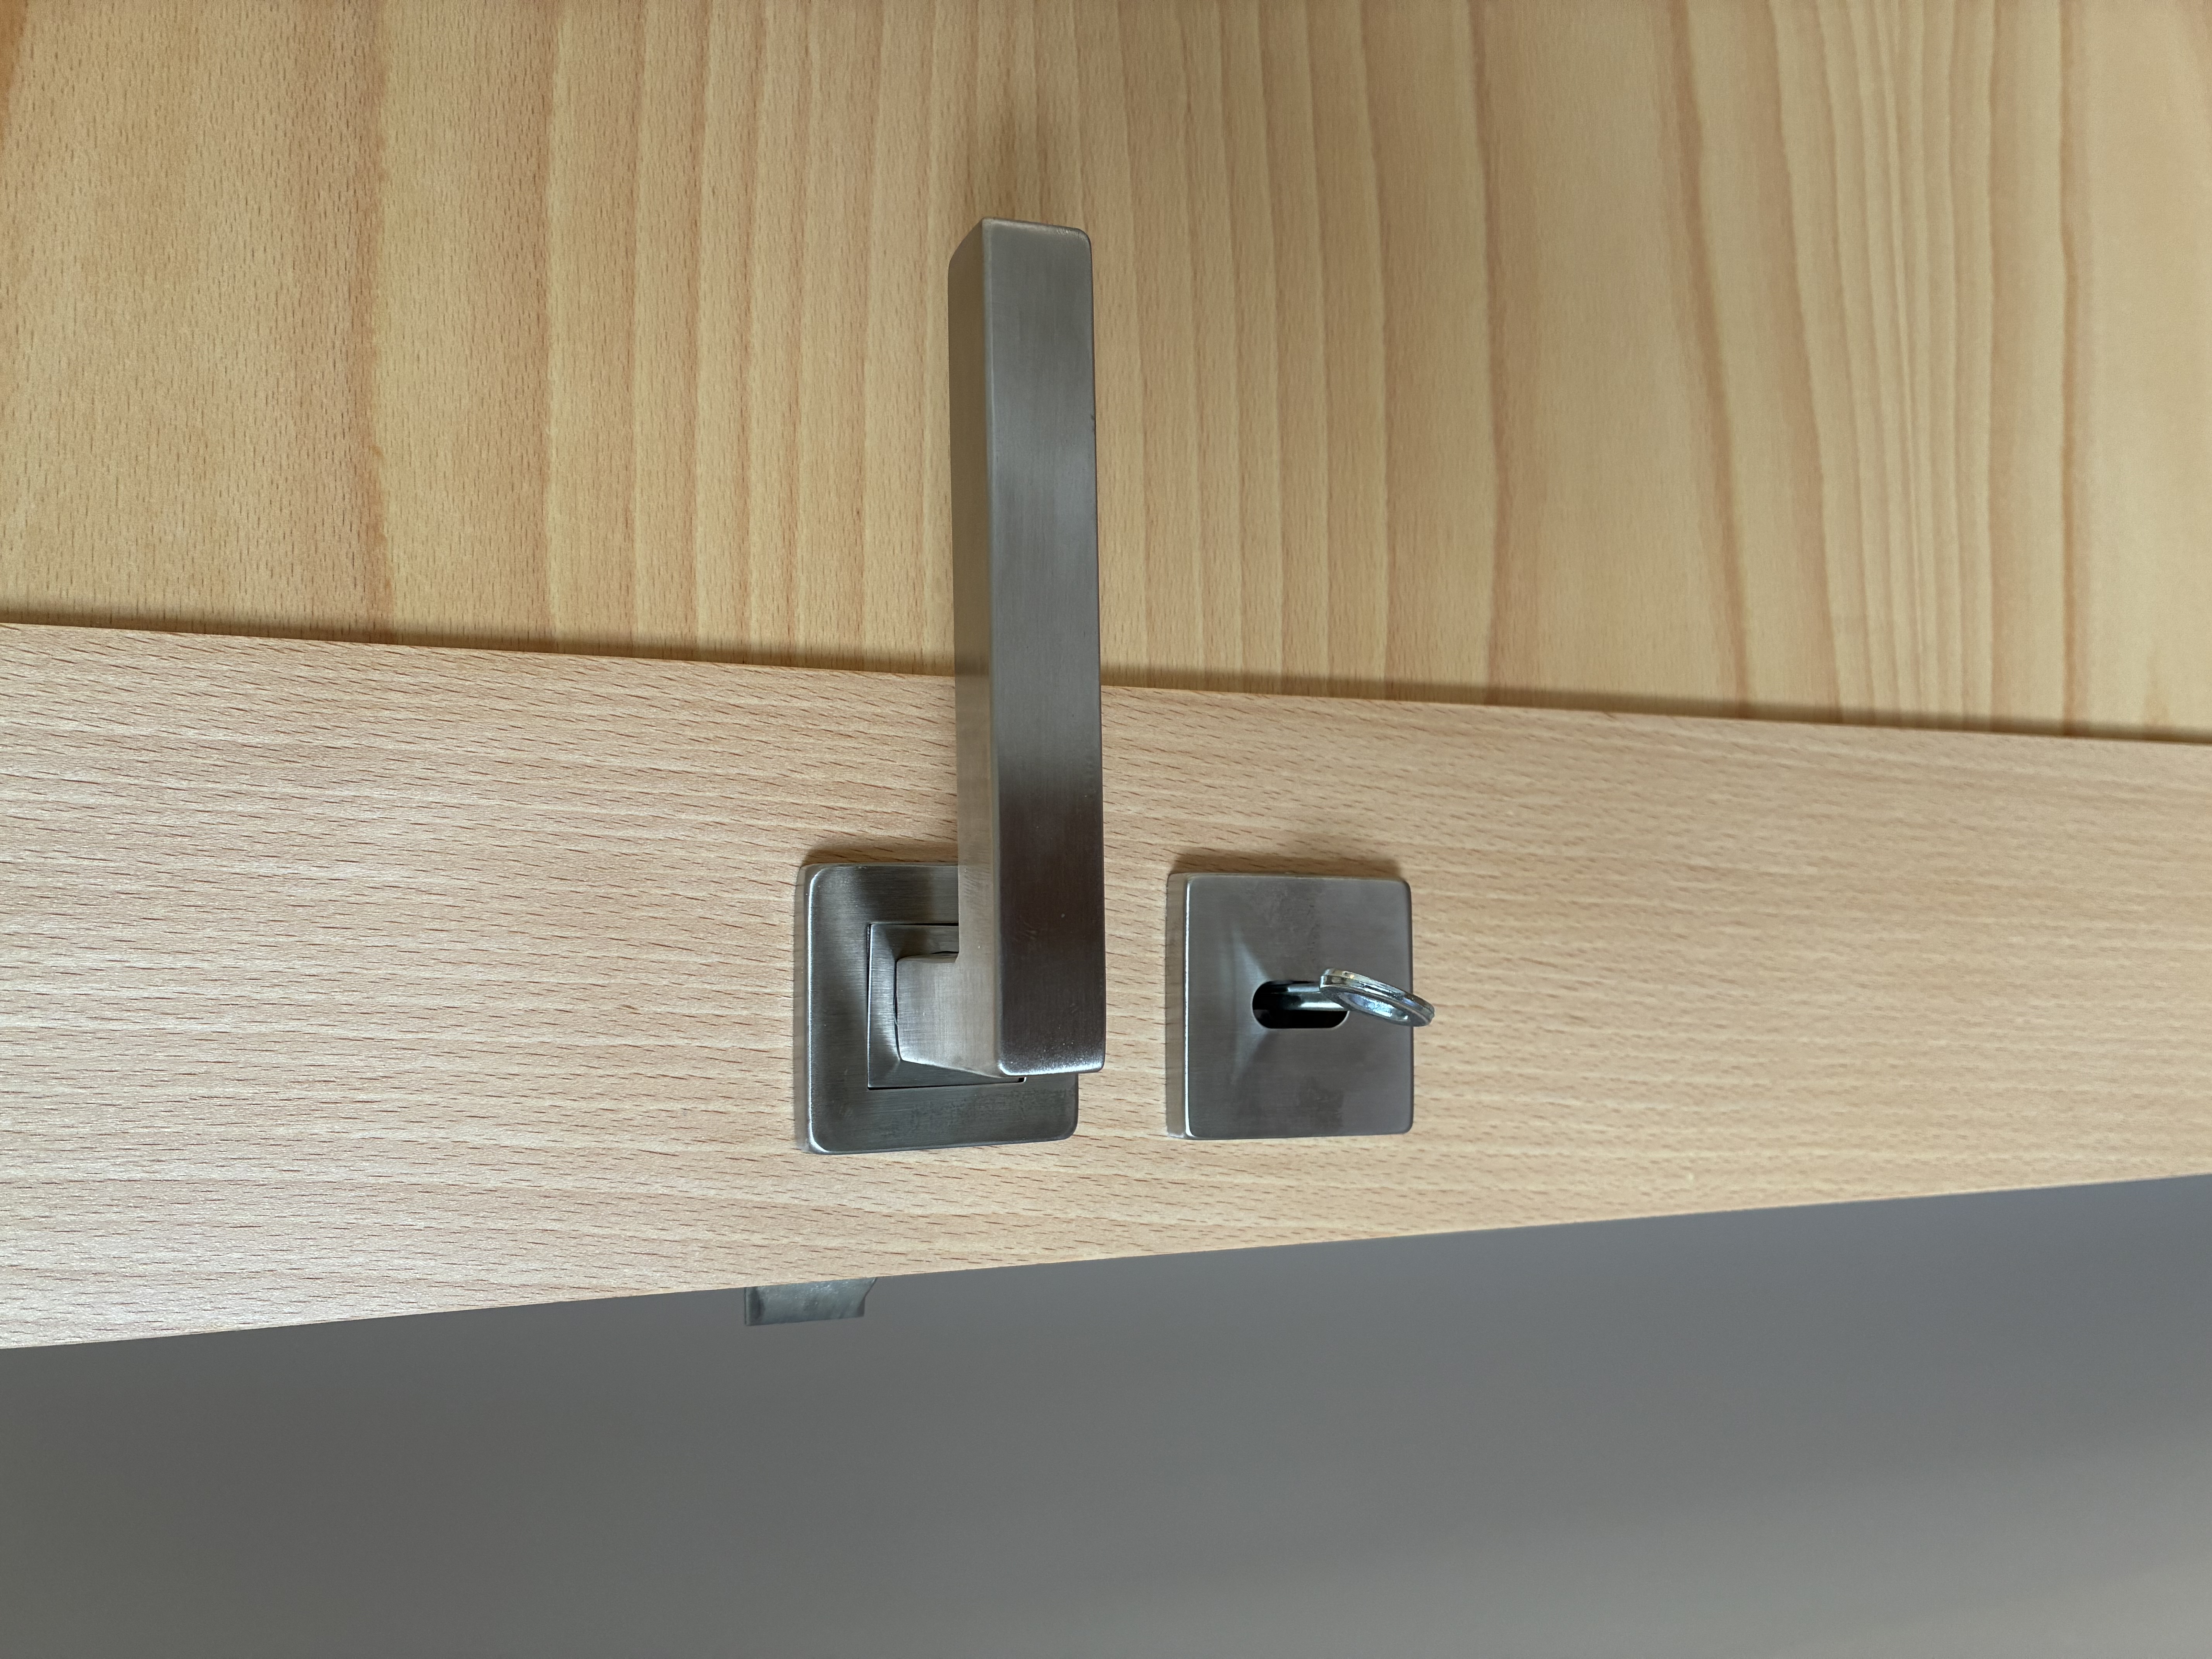
Ce choix prolonge celui des paumelles. L’inox reprend exactement la matière et la finition de la quincaillerie de rotation : sur la porte finie, la béquille et les paumelles se répondent au lieu de coexister. Une poignée d’un autre métal, laiton ou bronze, romprait cette unité et daterait immédiatement l’ensemble.
Le modèle Toulon a une ligne sobre, sans ornement, qui va dans le même sens que tout le reste : le hêtre clair au fil discret, le satiné mat qui ne brille pas, le blanc des huisseries. Rien n’appelle le regard, et c’est le principe.
Sur le montage en rosaces plutôt qu’en plaques, il y a aussi une raison de fond. Une plaque couvre une large surface du montant et masque le bois ; la rosace se limite au strict nécessaire autour du carré de béquille et de l’entrée de clé. Le hêtre reste visible, la porte garde son dessin, et l’on voit la menuiserie plutôt que sa quincaillerie.
La vérification en fin d’intervention
Une pose n’est pas terminée quand la dernière vis est serrée. Elle est terminée quand j’ai tout repris, porte par porte, avec le client.
Le contrôle porte par porte
Sur chacune des cinq portes, je vérifie dans l’ordre :
- Les jeux sur tout le pourtour, porte fermée : le millimètre côté paumelles, les trois millimètres côté serrure, les deux millimètres en partie haute. Ils doivent être réguliers sur toute la hauteur, sans se resserrer d’un bout à l’autre.
- Le détalonnage en partie basse, contrôlé sur toute la largeur : les 10 millimètres doivent être libres et constants, c’est de cela que dépend le fonctionnement de la ventilation.
- Le fonctionnement des paumelles : la porte doit s’ouvrir et se fermer franchement, sans point dur, et rester en place à n’importe quel angle sans partir d’elle-même. Une porte qui se referme seule signale un défaut d’aplomb.
- L’entrée du pêne dans la gâche : le pêne demi-tour doit trouver sa gâche sans forcer et sans claquer dans le vide. C’est le point le plus sensible sur des huisseries conservées, puisque les gâches sont celles d’origine.
- Le pêne dormant ou la condamnation, manœuvrés des deux côtés : la clé doit tourner sans effort, le décondamnateur des pièces d’eau fonctionner à la pièce de monnaie.
- La béquille et les rosaces : manœuvre franche, retour du ressort, rosaces bien plaquées et d’aplomb.
- L’affleurement au nu du bâti sur toute la hauteur, porte fermée.
La reprise des huisseries et l’état des lieux
Je contrôle ensuite ce qui entoure la porte, puisque c’était l’enjeu du chantier : l’état des huisseries et des cloisons.
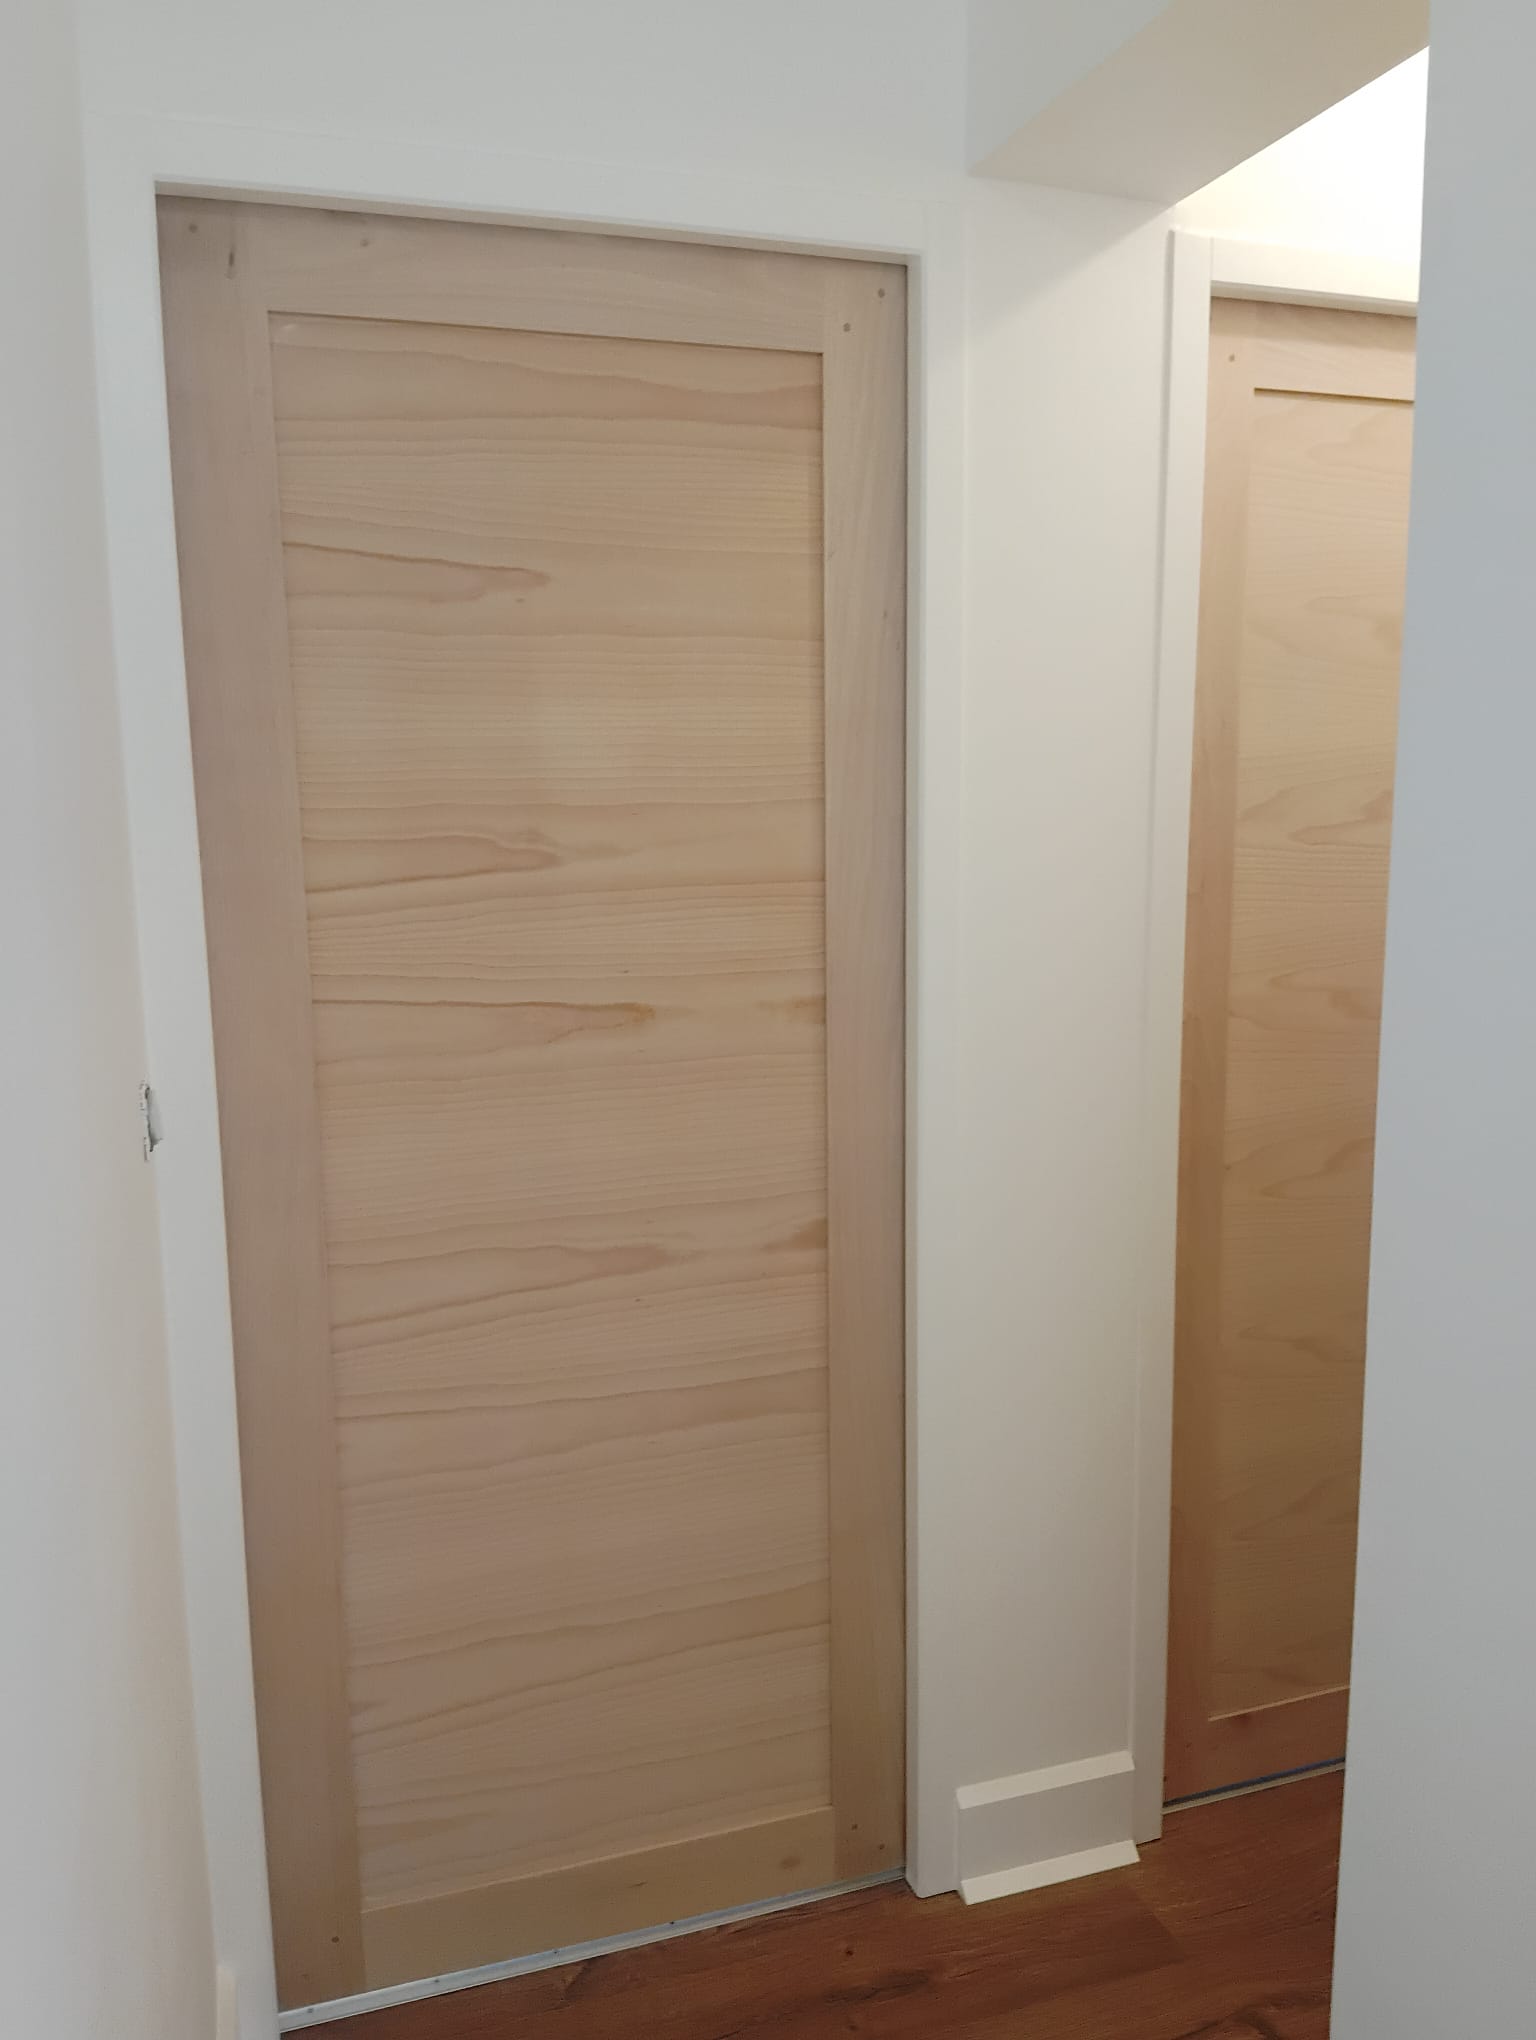
Les rebouchages de paumelles doivent être invisibles, la peinture blanche uniforme sans reprise apparente, et surtout les murs, les plinthes et les peintures des pièces doivent être exactement dans l’état où je les ai trouvés. C’est la promesse faite au départ, et c’est la première chose que je vérifie avec les clients.
La remise au client
Je termine en faisant manœuvrer chaque porte par les propriétaires eux-mêmes. C’est le meilleur contrôle : ce sont eux qui vivront avec, et une gêne qu’ils ressentent à la première manœuvre se corrige en cinq minutes le jour de la pose — beaucoup plus difficilement six mois plus tard.
J’en profite pour expliquer l’entretien, qui tient en peu de chose : un chiffon doux légèrement humide, aucun produit abrasif, aucun solvant. Le polyuréthane bi-composant n’exige rien d’autre. Un vernis intérieur de cette qualité, sur un bâti en hêtre massif chevillé, se compte en décennies — et si un jour une porte devait être reprise, elle se ponce et se revernit sans avoir à être déposée.
Le chantier est terminé : cinq portes neuves en bois massif, cinq huisseries d’origine intactes, et pas un mètre carré de peinture à refaire dans la maison.
Questions fréquentes
Peut-on remplacer une porte intérieure sans changer l’huisserie ?
Oui, dans la plupart des cas, à condition que l’huisserie soit saine, d’aplomb et correctement scellée. C’est même la solution à privilégier en maison habitée : déposer un bâti oblige à ouvrir la cloison sur tout son pourtour, à casser les enduits et à repeindre la pièce entière. En conservant l’huisserie, le chantier reste limité à la porte. Cela suppose en revanche de fabriquer chaque porte sur mesure, à la cote exacte de sa baie, et de reprendre proprement les entailles des anciennes paumelles.
Pourquoi faut-il laisser un espace sous les portes intérieures ?
Ce jeu s’appelle le détalonnage, et il est indispensable dans un logement équipé d’une VMC. La ventilation fonctionne par balayage : l’air entre par les pièces de vie et ressort par les bouches d’extraction de la cuisine, de la salle de bains et du WC. Si les portes descendent trop bas, l’air ne circule plus d’une pièce à l’autre, l’extraction s’étouffe et l’humidité stagne — d’où la condensation et les moisissures. Sur ce chantier, le détalonnage retenu est de 10 mm, calculé à partir du revêtement de sol en place.
Une porte en bois massif est-elle plus lourde qu’une porte isoplane ?
Nettement. Une isoplane est creuse, avec une âme alvéolaire ; une porte à panneau en hêtre massif avec un panneau plein de 19 mm pèse plusieurs fois davantage. C’est ce qui lui donne sa sonorité pleine et sa résistance, mais cela impose d’adapter la quincaillerie : trois paumelles par porte au lieu de deux, et des paumelles dimensionnées pour la charge. Une quincaillerie sous-dimensionnée se déforme, la porte descend et finit par frotter.
Combien de temps faut-il pour fabriquer cinq portes intérieures sur mesure ?
Cela dépend du modèle et de la finition, mais la fabrication ne se résume pas au temps de machine. Il faut compter le relevé sur place, le séchage du bois, le corroyage, l’usinage des assemblages, un essai à blanc sur le chantier avant vernissage, la finition en deux couches avec égrenage, puis la pose. C’est le prix d’une porte qui s’ajuste réellement à sa baie. Je donne toujours un délai précis au devis, après le relevé.
Comment entretenir une porte intérieure vernie ?
Très simplement : un chiffon doux légèrement humide, sans produit abrasif ni solvant. Un vernis polyuréthane bi-composant forme un film dur qui résiste au nettoyage répété et aux frottements, y compris autour de la béquille, qui est la zone la plus sollicitée. Si après de longues années une porte devait être rafraîchie, elle s’égrène et se revernit sans avoir à être déposée.
Votre projet de portes intérieures en bois à Carmaux
Ce chantier de Carmaux illustre ce qu’on peut faire avec des huisseries existantes : de vraies portes en bois massif, ajustées à des baies qui n’ont rien de standard, sans toucher aux peintures ni aux cloisons de la maison.
Que vous ayez des portes isoplanes à remplacer, une porte unique à refaire à l’identique, ou un projet de menuiserie plus large, j’interviens à Carmaux et dans tout le Tarn, ainsi qu’en Occitanie. Chaque projet commence par une visite et un relevé — c’est de là que découle tout le reste.
Parlons de votre projet : me contacter via le formulaire.